針検出機が工場での衣料品の品質をいかに守っているか
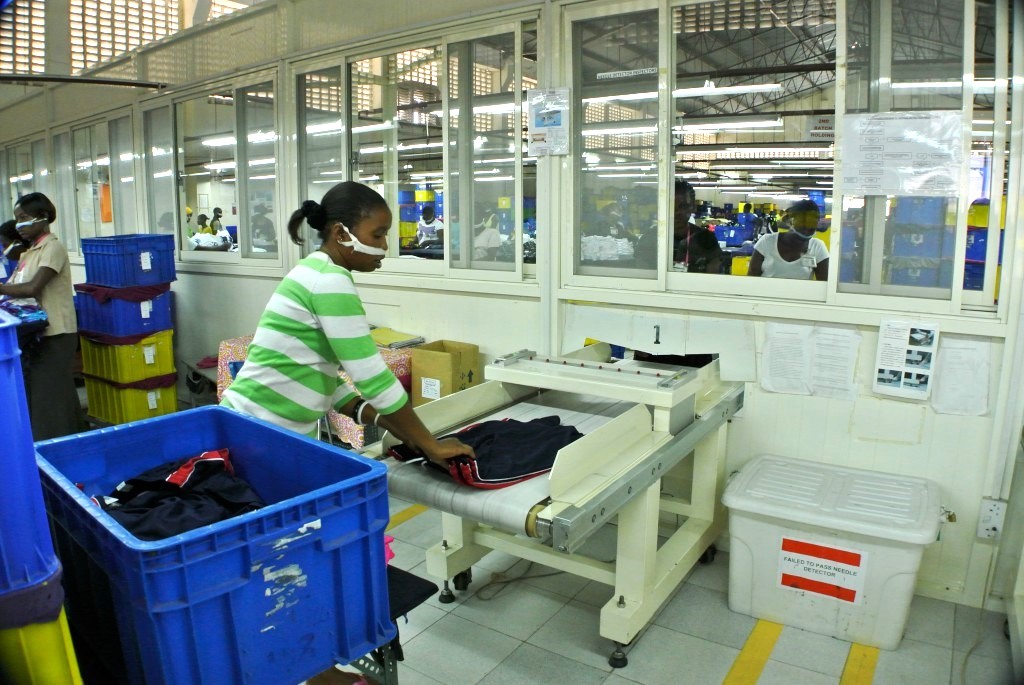
現代の縫製工場では、最終検査の段階で、製品が国際的な安全基準を満たしているかどうかが判断されます。.
針が折れたり、衣類の中に微細な金属片が残ったりすると、怪我の原因となるほか、製品の回収やブランドの評判を損なう恐れがあります。.
そのため、工場では出荷前にすべての商品をスキャンするために、専用の機器を活用しています。.
このプロセスは、消費者、とりわけ子どもたちを保護する重要な障壁となり、国際的なバイヤーの要件への準拠を支えるものです。.
衣類の安全検査は、手作業による検査から、高速かつ一貫した結果をもたらす自動化システムへと進化してきました。.
技術の原理、リスク、および実用的な応用例を理解することは、製造業者が十分な情報に基づいた意思決定を行う上で役立ちます。.
以下の章では、効果的な金属汚染物質の管理を特徴づける、その動作原理、運用上のメリット、実際の事例、およびベストプラクティスについて考察する。.
検知システムの動作原理
針検出システムは、磁気誘導を利用して鉄系金属片を検知します。検出コイルが電磁場を発生させ、衣類がトンネルを通過する際、金属がその電磁場を乱すことでアラームが作動します。 デジタルプロセッサは、ジッパー、ボタン、導電性生地などによるバックグラウンドノイズを除去するのに役立ちます。オペレーターは衣類の厚さや付属品の有無に応じて感度を調整し、軽量の衣類には高感度設定が適しています。異物が検出されると、コンベアが停止または逆回転し、オペレーターが異物を取り除くことができます。デュアルヘッドシステムを採用することで、検出範囲を拡大し、異物の向きによる検出漏れを減らすことができます。 また、工場では、一貫した検出性能を維持し、誤検知による不良品を削減するために、文書化された校正手順および適用される国際規格に従う必要があります。. ISO 7440規格
生産およびコンプライアンスにおけるメリット
自動針検出により、金属異物が顧客に届くリスクを低減し、工場における製品リコールや品質関連コストの削減に寄与します。また、多くの海外バイヤーは、貨物の受入前に針検出手順が文書化されていることを要求しており、これによりより大きな輸出機会へのアクセスが可能になります。自動検査により、完成した衣類を継続的にチェックし、時間がかかり、一貫性に欠ける手作業による検査への依存度を低減することで、効率が向上します。 また、機械による記録は、監査への備えを強化し、工場評価の際に品質管理の実践状況を証明する上でも役立ちます。ただし、感度は時間の経過とともに変動する可能性があるため、定期的な校正は不可欠です。工場では、認定された金属サンプルを用いた定期的な試験片検証を実施するとともに、二次チェックとしてコンベア式システムとハンドヘルドスキャナーを併用することも検討すべきです。.
| ベネフィット | アパレル工場にとってのメリット | 事業への影響 |
| 製品の安全性の向上 | 出荷前に、破損した針や金属異物を検出します | 顧客を保護し、安全上のリスクを低減します |
| リコールリスクの低減 | 製品が市場に出回る前に汚染を特定する | リコール、返品、および関連コストを削減します |
| 購入者のコンプライアンス | 文書化された針検出手順および検査記録を提供します | 海外のバイヤーの要件に対応しています |
| 輸出の機会 | 衣料品の安全性と品質管理において、確固たる取り組みを実践している | 工場がより大規模な輸出受注を獲得できるよう支援する |
| 検査効率の向上 | 自動装置を用いて、完成した衣類を継続的に検査する | 手間のかかる手作業による検査への依存度を低減します |
| 一貫した品質管理 | 生産量にかかわらず、標準化された検出機能を提供します | 人為的なミスや検査のばらつきを低減します |
| 監査への備え | 確認および検証の記録を保存し、後で確認できるようにする | 工場評価およびバイヤー監査を支援します |
| ブランド保護 | 汚染された衣類が消費者の手に渡る可能性を低減します | 顧客の信頼とブランドの評判を高めます |
| 確実な検出 | 定期的な校正と認定試験片により、装置の感度を確認します | 一貫した検知性能を維持する |
| 二次確認 | ハンドヘルドスキャナーを使用すれば、フラグが立てられた衣類を確認することができます | 品質管理のさらなる層を追加する |
事例研究 1:アパレル製品の輸出ライン
輸出ラインの背景
東南アジアにある中規模の工場では、欧州の小売業者向けに毎月15万着の子供用アウターウェアを生産していた。.
従来、目視やランダムな手作業による点検に依存していたため、針の破損という残留リスクが残っていました。.
発生した問題
あるシーズンに、縫い目から小さな金属片が見つかったという顧客からの苦情が3件寄せられた。.
ある事例では、限定的なリコールと受注の一時停止が必要となった。.
処分および結果
工場では、感度0.8 mmに調整されたデュアルヘッドコンベヤユニットを設置した。.
完成したすべての衣類がトンネルを通過した。.
オペレーターは、警報対応および日常的なテスト手順に関する研修を受けました。.
携帯型端末では、二次確認が可能でした。.
その後の12か月間、金属に関する苦情は1件も発生しませんでした。.
次回のバイヤー監査でプロセスが承認された後、受注量は25%増加した。.
機械のログ記録は、第三者検査機関の要件を満たしていた。.
事例研究 2:ホームテキスタイルメーカー
テキスタイルラインの背景
ある寝具メーカーは、生地を何層も重ねた厚手のキルトやカバーを扱っていた。.
従来のシングルヘッド式装置では、金属製のジッパーによって誤警報が頻繁に発生していた。.
遅延の問題
オペレーターが脅威ではない事態を調査するためにラインを停止させたため、生産の遅れは1日あたり2時間に達した。.
誤信号を減らすために感度を下げたところ、その結果、本物の断片が検出されるようになった。.
経過と転帰
技術者たちは、高度なデジタルフィルタリング機能と高さを調整できるトンネルを備えたシステムへと切り替えました。.
校正には、メモリに保存されていた製品固有のレシピが使用されました。.
研修では、金属を含まない試験サンプルの正しい配置に重点が置かれた。.
誤報率は2%を下回った。.
実際の検知件数がわずかに増加し、これまで見逃されていた項目が確認された。.
主要な小売顧客に対するコンプライアンス実績を維持しつつ、1日あたりの生産量は15%増加した。.
事例研究 3:靴用部品サプライヤー
サプライヤーの概要
スポーツシューズ用のアッパー生地および裏地を供給するメーカーは、ブランドパートナーから厳しい「金属不使用」の要件を課されていた。.
曲面部の手作業による検査は、信頼性に欠けることが判明した。.
拒絶の問題
無作為サンプリングでは、発泡層に埋もれた破片が見落とされてしまった。.
ある出荷分がブランドの倉庫で受入拒否となり、その結果、金銭的なペナルティが科され、業務プロセスが見直されることになった。.
処分および最終結果
同社は、ソフトグッズ用に構成されたワイドベルトコンベアと、抜き取り検査用の可搬式装置を導入した。.
標準作業手順書では、各ロットの包装を行う前に、一次加工機から製品をすべて取り除くことが義務付けられていた。.
顧客側における金属関連の問題による不適合率はゼロとなった。.
そのサプライヤーは優先取引先としての地位を獲得し、契約規模を拡大した。.
内部監査の結果、検査対象のカバー率は一貫して100%であった。.
技術仕様および選定基準
適切な針検出機を選ぶには、トンネルのサイズ、感度、ベルト速度、および排除機能を、取り扱う衣類の種類に合わせて選定する必要があります。標準的なシステムでは、さまざまな衣類の厚みに対応できるよう、幅約600 mmのベルトと、高さ100~300 mmのトンネルが一般的に使用されています。 一般的な感度は0.8 mmの鉄球からですが、高性能モデルでは0.6 mmという微小な粒子も検出可能です。ベルト速度は通常20~30 m/minの範囲ですが、速度調整が可能なシステムではより広い速度範囲に対応しています。 工場では、購入前に実際の衣類を用いて装置のテストを行い、振動、電磁干渉、温度、接地、および装置の隔離について検討する必要があります。工場に関するより詳細な情報については、以下を参照してください。 HanJenの強み そして HanJenについて.
品質マネジメントシステムとの連携
針の検出は、唯一の安全対策として用いるのではなく、工場のより広範な品質管理システムに組み込むべきである。トレーサビリティと傾向分析を可能にするため、検出事例ごとに日付、時刻、製品のロット番号、および作業者の詳細を記録する必要がある。作業者に対しては、起動時の点検、認定試験片、感度検証、および予防保全に関する研修を実施すべきである。 また、工場では、高速縫製やボタンの取り付けなど、針が折れる可能性のある工程を特定し、針の交換手順や金属禁止区域を設定する必要があります。異物が検出された場合は、直ちに当該製品を隔離し、根本原因の調査と是正措置を講じる必要があります。業界のリソースを活用することで、工場は手順を改善し、利用可能な検出技術について理解を深めることができます。. アパレル関連情報:針検出技術
保守・校正および継続的改善
針検出機の精度と信頼性を維持するには、定期的なメンテナンスが不可欠です。毎日の点検では、ベルトやトンネルの清掃、アラームの動作確認、認定試験片を用いた検証を行う必要があります。毎週の点検では、さまざまな位置での感度を確認し、専門業者によるメンテナンスでは、コイルの点検、ソフトウェアの更新、および校正を行う必要があります。工場では、監査に備えて校正記録を保管し、仕様外となった機器は直ちに修正する必要があります。 継続的な改善のためには、誤警報や実際の検知結果を監視し、製品の変更や環境要因による干渉を特定することも必要です。用途に応じて異なる構成が用意されています。シングルヘッドシステムは薄手の衣類に適しており、デュアルヘッドシステムはより広い範囲をカバーし、ハンドヘルド型はスポットチェックに対応し、ワイドベルト型は大型製品を処理します。検知結果を縫製針の制御やトリム管理と統合することで、全体的な保護体制を強化することができます。. HanJen
よくあるご質問
Q1 衣類用として一般的に使用される装置の感度はどの程度ですか
A1 ほとんどの産業用モデルは、標準的なトンネルの高さにおいて、0.8 mm以上の鉄球を検知します。.
制御された条件下では、高感度設定により0.6 mmまで検出可能です。.
製品の厚さや付属品の構成は実用上の限界に影響を与えるため、工場では実際のサンプルを用いて検証を行っています。.
Q2 装置は金属製のファスナーやボタンを無視できますか
A2の高度なデジタル処理と製品メモリレシピにより、一貫性のあるメタリック調の仕上げが実現されます。.
オペレーターは、一般的なスタイルのベースラインシグネチャを保存します。.
複雑な項目については、残留製品効果により、感度調整の微調整や、手動による二次確認が必要となる場合があります。.
Q3 アラームが作動するとどうなるか
A3 コンベヤはベルトの停止または逆転を行い、同時に音と光による信号でオペレーターに警告します。.
担当者は当該物品を取り外し、破片の位置を特定した上で、除去後に再点検を行う。.
ログには、品質追跡や根本原因分析のために、そのイベントが記録されます。.
Q4 校正はどのくらいの頻度で行うべきですか
A4 毎日のテストピースによる確認で、基本的な機能が正常に動作していることを確認します。.
正式な感度検証は毎週行われます。.
完全な専門的な校正は、メーカーのスケジュールに従って、通常は毎年、あるいは大規模なメンテナンスの後に実施されます。.
記録は購入者監査の根拠となります。.
Q5 すべてのニーズに対応するには、携帯型機器で十分でしょうか
A5サイズのハンドヘルド型装置は、二次検査や、少量・不規則な形状の検査に特に優れています。.
大量生産には、100%のカバー率を確実に維持できるコンベヤシステムが必要です。.
多くの工場では、多層的な品質保証のためにこの2つの方法を組み合わせています。.
サマリー
信頼性の高い金属異物検査を導入している衣料品工場は、消費者を保護し、リコールのリスクを低減させ、バイヤーの信頼を高めています。.
この技術は、磁気誘導によるデジタルフィルタリングと、厳格な運用手順に基づいています。.
事例に基づく証拠によれば、システムが適切に選定、調整、統合された場合、コンプライアンス処理能力および商業的成果において測定可能な向上が認められることが示されている。.
保守研修やデータ検証に継続的に注力することで、長期にわたってパフォーマンスを維持することができます。.
工場では、この工程を、上流工程における針の管理やトリムの検査などを含む、より広範な品質管理体制の一要素として扱うべきである。.
信頼性の高い外部資料や社内のプロセス文書が、継続的な改善を支えています。.
お問い合わせ
会社名:Hanjen International LTD.
住所:台湾・新北市新荘区中正路657-8号5階
お問い合わせ電話番号:+886-2-2903 7662
メールアドレス:hanjen.intl.ltd@gmail.com
衣料品の安全検査ソリューションや提携の機会についてさらに詳しくお知りになりたい場合は、上記の連絡先までお問い合わせください。.
当社のチームは、世界市場の期待に沿った堅固な品質管理体制を構築しようとするアパレルメーカーを支援しています。.