كيف تعمل قوالب الخياطة على تحسين كفاءة الإنتاج وتقليل العيوب
في صناعة الملابس الحديثة، تُشكل كفاءة الإنتاج وجودة المنتج عاملين حاسمين في تحقيق الميزة التنافسية. تعتمد عمليات الخياطة التقليدية بشكل كبير على مهارة العامل وحسه اليدوي، مما يؤدي بسهولة إلى حدوث انحرافات في المقاسات، أو غرز غير متساوية، أو اختلال في المحاذاة، ويؤدي إلى ارتفاع معدلات العيوب مع إبطاء معدل الإنتاج. تعالج قوالب الخياطة هذه المشكلات من خلال توفير تحديد دقيق للموضع ومسارات موحدة، مما يحول العمليات المعقدة إلى حركات ثابتة قابلة للتكرار. وتُظهر الممارسات الصناعية أن الاستخدام السليم لقوالب الخياطة يُقصر أوقات الدورات ويخفض بشكل كبير معدلات العيوب الناتجة عن التباين البشري. تتناول هذه المقالة بالتفصيل الكامل مبادئ التصميم والتنفيذ وتقييم الفوائد وإدارة المخاطر، مدعومةً بحالات وبيانات حقيقية لتزويد القراء بإطار عمل كامل لاتخاذ القرار. كما تستند إلى مراجع موثوقة وخبرة عملية للتأكيد على أن مكاسب الكفاءة يجب أن تتوازن مع استقرار الجودة وتكيف القوى العاملة، مع تجنب الاعتماد المفرط على أداة واحدة وتجاهل التحسين على مستوى النظام بأكمله.
المبادئ الأساسية وآلية عمل قوالب الخياطة
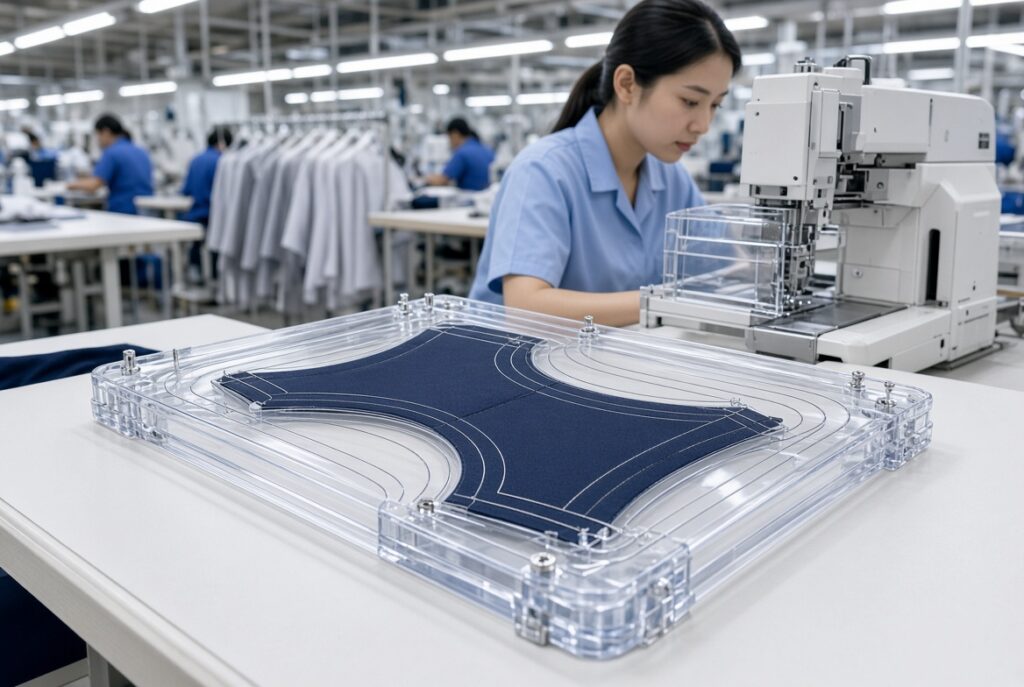
يكمن جوهر قوالب الخياطة في أدوات التثبيت الصلبة التي تثبت قطع القماش داخل قنوات خياطة مقطوعة مسبقًا، بحيث لا تتحرك الإبرة إلا على طول مسار ثابت. ويقضي هذا التصميم على الأخطاء البصرية وارتعاش اليد التي تشيع في عمليات المحاذاة اليدوية، ويضمن اتساق موضع الغرز وطولها. من الناحية الميكانيكية، يستخدم القالب قوة التثبيت وقنوات التوجيه معًا لتقييد الحركة النسبية للنسيج أثناء الخياطة، وهو أمر فعال بشكل خاص في المواد القابلة للتمدد أو الأجزاء المقطوعة قطريًّا حيث يحد من التمدد. يشير التقدير المهني إلى أنه يجب حساب سماكة القالب وعرض القناة وتوافق قدم الضغط بدقة؛ فالسماكة المفرطة تزيد من المقاومة، بينما السماكة غير الكافية تسمح بانزلاق النسيج. يتطلب المنطق مطابقة سماكة القماش وكثافة الغرز وسرعة الماكينة، وإلا ستظهر غرز مفقودة أو انقطاع في الخيط. تشير ملاحظات الإفصاح عن المخاطر إلى أن التصاميم التي لا تراعي بشكل كافٍ انكماش القماش قد تؤدي إلى إنتاج ملابس نهائية أصغر من المقاس المطلوب. ومن البدائل إجراء اختبار أولي باستخدام ورق تحديد الموضع المرن، ثم تحويل المسار الذي تم التحقق منه إلى قالب صلب. تتضمن المراجع الخارجية وثائق براءات الاختراع الصينية حول هياكل قوالب الخياطة في https://patents.google.com/patent/CN214219030U/zh الذي يشرح بالتفصيل التصاميم متعددة الطبقات التي تعمل على تحسين دقة المحاذاة. ويمكن ربط مفاهيم مراقبة الجودة الداخلية بـ https://hanjen.tw/apparel-quality-control-checklist/ بالنسبة لنقاط الفحص في مرحلة الخياطة. إن الإلمام الشامل بالمبادئ الأساسية يشكل الأساس للتحسين في مراحل لاحقة؛ فلا يمكن تحقيق أقصى فائدة إلا من خلال فهم القيود الفيزيائية وحدود التشغيل.
التأثير الكمي لقوالب الخياطة على كفاءة الإنتاج
بعد إدخال قوالب الخياطة، تظهر الفائدة المباشرة في تقليل الوقت القياسي لكل قطعة. يتطلب العمل التقليدي عمليات متكررة لوضع العلامات والتحريص والتعديل، والتي غالبًا ما تستهلك ما بين 30 إلى 50 في المائة من إجمالي الوقت. تعمل القوالب على تبسيط هذه الإجراءات لتقتصر على وضع الألواح، وتبدأ الآلات في زيادة نسبة الوقت الفعلي المخصص للخياطة. تُظهر بيانات الأبحاث الصناعية أن عمليات مثل خياطة الجيوب أو فتحات الأزرار أو الأساور يمكن أن تحسّن الكفاءة بنسبة تتراوح بين 27 و51 في المائة أو أكثر. ويشير التحليل المهني إلى أن المكسب لا يأتي بقدر كبير من زيادة سرعة الماكينة، بل من تبسيط الحركات بالإضافة إلى تقليل دورات إعادة العمل بعد الحد من الأخطاء. يوجد خطر إذا أدى التغيير المتكرر للقوالب أو سوء إدارة التخزين إلى إطالة وقت التحضير. وهناك بديل يتمثل في إنشاء مكتبة قوالب مرقمة مزودة بتقنية التعرف عبر الترددات اللاسلكية (RFID) لتقصير مدة التبديل. يقارن الجدول 1 الكفاءة قبل وبعد استخدام القوالب في العمليات الشائعة، استنادًا إلى أرقام تم تجميعها من قياسات متعددة في المصانع.
| التشغيل | الوقت التقليدي لكل قطعة (ثانية) | الوقت المقدر لكل قطعة (بالثانية) | زيادة الكفاءة (%) |
| جيب ذو حاشية مزدوجة | 85 | 40 | 53 |
| حافة الأكمام | 65 | 47 | 28 |
| فتحة الزرّ | 90 | 55 | 39 |
| يُظهر هذا الجدول بوضوح تحسناً ملحوظاً في معظم العمليات. وتظهر الأدلة الخارجية في الدراسات المتعلقة بتكنولوجيا قوالب الملابس في https://m.fx361.com/news/2019/0418/13549830.html التي تسجل البيانات التجريبية. يمكن الرجوع إلى مفاهيم الجدول الزمني الداخلي للإنتاج على https://hanjen.tw/apparel-production-timeline/ لإدماج مكاسب الكفاءة في العملية بأكملها. ويتطلب التقييم الشامل إجراء موازنة لخط الإنتاج بعد إدخال التغييرات، وإلا فإن انتقال الاختناقات قد يقوض جزءًا من الفوائد المحققة. |
الآليات التي تقلل من خلالها قوالب الخياطة معدلات العيوب
ينبع خفض معدل العيوب بشكل أساسي من تحسين اتساق الأبعاد واستقرار الغرز. غالبًا ما ينتج عن الخياطة التقليدية عدم تناسق بين الجانبين الأيمن والأيسر، وذلك لأن القوالب المتباينة التي يستخدمها المشغلون تثبت كلا اللوحين في وقت واحد في قنوات متطابقة، بحيث تتم الخياطة بشكل متوازٍ. كما تصبح كثافة الغرز أكثر اتساقًا لأن المسار ثابت، مما يقلل من الخيوط العائمة والغرز المتخطاة والتجعد. تشير التقديرات المهنية إلى أن انخفاض العيوب يتجاوز عادةً 50 في المائة، خاصةً في العمليات المعقدة التي تتطلب مهارات عالية. ويجب أن يميز المنطق بين العيوب التي يمكن تجنبها وتلك التي لا مفر منها؛ حيث تعمل القوالب في المقام الأول على القضاء على النوع الأول. وتشمل المخاطر المحتملة فقدان الدقة تدريجيًا مع تآكل القوالب، مما قد يؤدي إلى ظهور أخطاء منهجية جديدة. ويتمثل أحد الحلول البديلة في إجراء المعايرة والاستبدال بانتظام، إلى جانب تسجيل عدد مرات الاستخدام. يُدرج الجدول 2 أنواع العيوب الشائعة والتحسن الذي يتحقق بعد استخدام القوالب.
| نوع العيب | الظهور التقليدي (%) | بعد القالب (%) | التحسين (%) |
| عدم محاذاة | 12 | 3 | 75 |
| غرز غير متساوية | 8 | 2 | 75 |
| الحجم خارج نطاق التفاوت المسموح به | 10 | 4 | 60 |
| يُظهر الجدول تحسناً واضحاً. الإشارة الخارجية إلى معايير ISO المتعلقة بالخياطة في https://www.iso.org/standard/60672.html يساعد في وضع معايير قبول موضوعية. ويمكن ربط الفحص الداخلي للجودة بما يلي: https://hanjen.tw/apparel-quality-control-checklist/ للتحقق النهائي. تعمل الآلية الأساسية على تحويل التباين البشري إلى تحكم ميكانيكي، مما يضمن جودة ثابتة. |
تأثير اختيار المواد على عمر القالب ودقته
تُصنع القوالب عادةً من صفائح البولي فينيل كلوريد (PVC) أو الأكريليك التي يتراوح سمكها بين 1 و3 ملم. ويُعد البولي فينيل كلوريد أقل تكلفةً وأسهل في التشغيل الآلي، لكنه يميل إلى التشوه بعد الاستخدام المطول. أما الأكريليك فيتميز بصلابة أعلى ومقاومة تآكل أفضل، مما يجعله مناسبًا للبيئات التي تتطلب إنتاج كميات كبيرة. ويشير التحليل المتخصص إلى أن اختيار المادة يجب أن يأخذ في الاعتبار سمك القماش وضغط الخياطة، حيث تؤدي المواد شديدة النعومة إلى انهيار حواف القنوات. وينبغي أن يشمل التحليل إجراء اختبارات تآكل معجلة تقيس التغير في عرض القنوات بعد دورات استخدام محاكاة. وتنشأ المخاطر من اختلاف معاملات التمدد الحراري التي يمكن أن تؤثر على الدقة عند تغير درجة الحرارة. ومن البدائل المتاحة استخدام المواد المركبة أو تعزيز الحواف بالمعدن في المناطق الحرجة. وثائق براءات الاختراع الخارجية متوفرة على https://patents.google.com/patent/CN214219029U/zh يصف هذا الفصل الهياكل الثابتة التي تطيل العمر التشغيلي. ومن الناحية العملية، يُنصح برسم منحنيات العمر التشغيلي للمواد وتحديد مواعيد الاستبدال وفقًا لتوقعات السعة، وذلك لتجنب حدوث أعطال مفاجئة تؤدي إلى تعطيل الإنتاج.
برامج تصميم القوالب والتحكم في دقة القنوات
يتم تصميم القوالب الحديثة باستخدام برامج CAD ثم قصها بالليزر أو باستخدام آلات CNC. ويجب في مرحلة التصميم إدخال قياسات هامش الخياطة وكثافة الغرز وعلامات المحاذاة بدقة. ويؤكد الرأي المهني على أن عرض القناة يجب أن يكون أكبر قليلاً من قطر الإبرة لتقليل المقاومة مع الحفاظ على التوجيه. ويتطلب المنطق التحقق من أن المسار الافتراضي يتطابق مع قدم المكبس الفعلية للآلة المستهدفة. تشمل المخاطر الارتباك في التحكم في الإصدارات الذي يؤدي إلى قطع غير صحيح. ومن الحلول البديلة إدخال نظام رسمي للتحكم في الإصدارات وعملية تأكيد للقطع التجريبي. يمكن الرجوع إلى موارد تطوير العينات الداخلية على https://hanjen.tw/oem-apparel-development-sample-services/ لضمان التوافق بين التصميم والتنفيذ. ويُعد التحكم في الدقة الإجمالية عاملاً حاسماً في استقرار عملية الإنتاج اللاحقة.
عملية التنفيذ الكاملة والاعتبارات الرئيسية المتعلقة بقوالب الخياطة
يتم تنفيذ عملية الإدخال الناجحة عبر خمس مراحل: تقييم الطلب، والتصميم، والتجربة التجريبية، والتحقق من الصحة، وتدريب المشغلين، والتطبيق الكامل. يجب أن يعطي تقييم الطلب الأولوية للعمليات عالية التكرار أو التي تشهد نسبة عيوب مرتفعة، لتجنب الفوضى الناجمة عن التغيير الشامل في وقت واحد. ويتطلب التصميم تأكيدًا مشتركًا للمسارات من قِبل مهندسي الهندسة الصناعية ومشرفي الخياطة. أما الإنتاج التجريبي فيجمع بيانات الوقت الفعلي وبيانات العيوب لمقارنتها بالأهداف قبل إجراء التعديل النهائي. يركز التدريب على وضع الألواح بشكل صحيح والتعامل مع الحالات الاستثنائية بدلاً من مهارات الخياطة التقليدية. ويُظهر التحليل المهني أن معظم حالات الفشل تنجم عن غياب حلقات التغذية الراجعة للبيانات. وتشمل المخاطر انخفاضًا مؤقتًا في الطاقة الإنتاجية ومقاومة المشغلين في المرحلة المبكرة. وهناك بديل يتمثل في التنفيذ على مراحل مقترنًا ببرامج الحوافز. ويعرض الجدول 3 جدولًا زمنيًا مقترحًا للتنفيذ.
| المرحلة | الأيام المقترحة | الناتج الرئيسي | نقطة تفتيش رئيسية |
| تقييم الطلب | 7 | قائمة العمليات ذات الأولوية | اكتمال البيانات |
| التصميم والتصنيع | 14 | قوالب النماذج الأولية | التحقق من الدقة |
| التجربة والتعديل | 10 | النسخة المُحسَّنة | بيانات الكفاءة |
| التدريب والتطبيق | 7 | معايير العمل | كفاءة المشغل |
| يمكن استخدام هذا الجدول كمرجع في إدارة المشاريع. الدراسات الخارجية في https://hefeixiuqi.com/news/view-4.html اشرح القيمة العملية لتقليل الاعتماد على المهارات. يمكن الرجوع إلى عمليات الشراكة الداخلية على https://hanjen.tw/start-kenya-oem-partnership-guide/ للاستفادة من الخبرة المكتسبة في تنفيذ المشاريع عبر المصانع المختلفة. وتضمن العملية المتكاملة استمرارية هذه الفوائد. |
دراسات حالات حقيقية والتحقق من الفوائد
دراسة حالة رقم 1
كانت «باكغراوند» مصنعًا متوسط الحجم للملابس غير الرسمية، تبلغ طاقته الإنتاجية الشهرية حوالي 150,000 قطعة، وكانت عملية تصنيع الجيوب فيه تعتمد منذ فترة طويلة على عمال مهرة، مع معدل عيوب يبلغ حوالي 9 في المائة. كانت المشكلة تتمثل في عدم اتساق ارتفاعات أغطية الجيوب اليمنى واليسرى، وعدم تساوي عرض الحواف، مما أدى إلى زيادة عمليات إعادة التصنيع وشكاوى العملاء. قامت شركة «ديسبوزيشن» بإدخال قالب مخصص للجيوب ذات الحواف المزدوجة، مقترناً بتصميم باستخدام برنامج CAD والتحقق التجريبي، مع تعديل توزيع الموظفين على خط الإنتاج. وأظهرت النتائج انخفاض وقت الدورة من 85 ثانية إلى 40 ثانية، وانخفاض معدل العيوب إلى 2.5 في المائة، وارتفاع الطاقة الإنتاجية الشهرية بنحو 18 في المائة، واسترداد التكلفة في غضون ثلاثة أشهر تقريبًا. وتُظهر هذه الحالة أن إعطاء الأولوية للعمليات عالية التكرار يؤدي إلى عوائد سريعة.
دراسة حالة رقم 2
كانت «باكغراوند» شركة متخصصة في تصنيع القمصان الموجهة للتصدير، وكان عملاؤها يطالبون بتناسق تام في الأصفاد. وكانت المشكلة تكمن في طرق الخياطة التقليدية التي كانت تؤدي في كثير من الأحيان إلى ارتفاع الزاوية الخارجية وعدم التناسق بين الجانبين الأيمن والأيسر، مع معدل عيوب بلغ 11 في المائة. وقامت شركة «ديسبوزيشن» بتصميم قالب للأصفاد يُستخدم في خطوة واحدة، كما قامت بتدريب عمال جدد. وشملت النتائج زيادة في الكفاءة بنسبة 27.7 في المائة وخفض معدل العيوب إلى 3 في المائة، إلى جانب تقليل الاعتماد على الخياطين ذوي الخبرة. وقد استُمدت البيانات من السجلات الداخلية للمصنع وتم مطابقتها مع الأبحاث المنشورة.
دراسة الحالة رقم 3
كان السياق عبارة عن خط إنتاج لملابس الأطفال، حيث كان محاذاة فتحة القميص وكثافة الغرز يؤثران بشكل مباشر على السلامة والمظهر. وكانت المشكلة تتمثل في الانحراف المتكرر عن المقاس وظهور خيوط بارزة. وقد أدى تطبيق الحل إلى استخدام قالب لفتحة القميص مقترنًا بإعدادات ثابتة لكثافة الغرز. وأظهرت النتائج انخفاضًا بنسبة 60 في المائة في معدل العيوب وارتفاعًا في نسبة قبول العملاء من المرة الأولى إلى 98 في المائة. وتُظهر الحالات الثلاث مجتمعةً أن قوالب الخياطة توفر فوائد كبيرة عبر فئات المنتجات المختلفة، لكنها تتطلب تكييف التصميم مع خصائص العملية الفعلية.
إدارة المخاطر وتقييم الحلول البديلة
على الرغم من أن الفوائد واضحة، إلا أن تطبيق هذه التقنية لا يزال ينطوي على مخاطر. فقد يؤدي تآكل القوالب أو التخزين غير السليم أو أخطاء التصميم إلى حدوث عيوب منهجية. ويوصي الخبراء بوضع إجراءات معايرة دورية وإدارة عمر الخدمة. وينبغي أن تأخذ الحسابات في الاعتبار أسوأ سيناريو لفقدان السعة وتكلفة الإصلاح. وتشمل البدائل الاستمرار في الخياطة التقليدية في عمليات محددة باستخدام آلات خياطة القوالب شبه الأوتوماتيكية، أو إدخال معدات خياطة القوالب الأوتوماتيكية بالكامل. يؤكد الإفصاح عن المخاطر على أن القوالب لا يمكنها أن تحل محل الفحص البشري تمامًا؛ فالجودة النهائية لا تزال تتطلب فحوصات عشوائية. الإشارة الخارجية إلى https://www.iso.org/standard/1141.html توفر معايير أخذ العينات. ويمكن ربط أنظمة الجودة الداخلية بـ https://hanjen.tw/apparel-quality-control-checklist/. ويُظهر التقييم الشامل أن المخاطر يمكن السيطرة عليها وأن الفوائد تفوق التكاليف بشكل كبير.
الفصل 7: اتجاهات التطوير المستقبلية وتكامل التكنولوجيا
مع تسارع وتيرة الأتمتة، تتطور قوالب الخياطة لتصبح أكثر ذكاءً. فقد أصبحت وظائف التعرف عبر تقنية RFID والتبديل التلقائي وتغذية البيانات شائعةً، مما يتيح لمشغل واحد الإشراف على عدة آلات. ويشير التحليل المتخصص إلى أن دمج القوالب مع إنترنت الأشياء الصناعي (IoT) يتيح المراقبة في الوقت الفعلي لعدد مرات الاستخدام وانحراف الدقة. ويجب أن يوازن التحليل بين عائد الاستثمار والتحول في القوى العاملة. وتشمل المخاطر التقادم السريع للتكنولوجيا الذي يؤدي إلى إيقاف استخدام القوالب القديمة. وهناك بديل يتمثل في التحديث التدريجي مع الاحتفاظ بالقوالب اليدوية الأساسية. وتشير الاتجاهات العامة إلى أن تكنولوجيا القوالب ستظل بمثابة أداة رئيسية لتحقيق التوازن بين الكفاءة والجودة.
توصيات التنفيذ العملي وإطار اتخاذ القرار
قبل اتخاذ قرار بشأن إدخال هذه التقنية، ينبغي على الشركات أولاً وضع إطار عمل واضح لاتخاذ القرار. ابدأ بتحديد الأوقات التشغيلية الحالية وبيانات العيوب كمياً، وحدد أهداف تحسين قابلة للقياس. بعد ذلك، قم بتقييم القدرات الداخلية في مجالي التصميم والتصنيع، واطلب الدعم الفني الخارجي عند الضرورة. ينصح الحكم المهني بالبدء بمشاريع تجريبية صغيرة لتحقيق النجاح تدريجيًّا ثم التوسع. ويتطلب المنطق حساب التكلفة الإجمالية للملكية، بما في ذلك التصميم والتصنيع والتدريب والصيانة. يحذر الإفصاح عن المخاطر من التقليد الأعمى، حيث يجب أن يتناسب عمق التبني مع هيكل المنتج وحجم السعة. وتشمل البدائل الاستعانة بمصادر خارجية لتصميم القوالب أو شراء حلول جاهزة. ويجب أن تستند القرارات النهائية إلى البيانات وأن تتضمن آليات للتحسين المستمر. يمكن الرجوع إلى الموارد الداخلية على https://hanjen.tw/about-us/ لفهم مدى تأثير الخبرة الطويلة في مجال التصنيع على إدخال التكنولوجيا. ويُحقق الإطار المنهجي أقصى قيمة على المدى الطويل لقوالب الخياطة.
الأسئلة الشائعة
السؤال 1: هل قوالب الخياطة مناسبة لجميع عمليات صناعة الملابس؟
A1 لا تحقق جميع العمليات نفس القدر من الفائدة. فالعمليات عالية التردد التي تتطلب دقة عالية في المحاذاة أو تتميز بتناظر قوي تحقق أعلى عوائد، في حين أن العمليات البسيطة للغاية التي تتضمن خطوط خياطة مستقيمة أو الأعمال المخصصة للغاية قد لا تبرر الاستثمار. وينبغي أن تستند القرارات إلى البيانات الفعلية.
السؤال 2: هل يحتاج المشغلون إلى إعادة تدريب بعد بدء التشغيل؟
A2 نعم. يتحول التدريب من مهارات الخياطة التقليدية إلى وضع الألواح في المكان الصحيح والتعامل مع الحالات الاستثنائية. ويصبح معظم المشغلين بارعين في غضون ثلاثة إلى خمسة أيام، لكن الأمر يتطلب توجيهًا مستمرًا لترسيخ الحركات القياسية.
السؤال 3: ما هي مدة الخدمة المعتادة للقالب؟
A3 يعتمد العمر الافتراضي على نوع المادة وتكرار الاستخدام. تدوم قوالب البولي فينيل كلوريد (PVC) في ظل الاستخدام العادي لعشرات الآلاف من الدورات. قم بتسجيل عدد مرات الاستخدام ووضع جدول زمني لإجراء عمليات الاستبدال والمعايرة بانتظام فور ظهور علامات التآكل.
السؤال رقم 4: هل قوالب الخياطة مناسبة للإنتاج بكميات صغيرة؟
A4: لا تزال الدفعات الصغيرة التي تتسم بدرجة عالية من تكرار العمليات قادرة على الاستفادة من ذلك، لكن يجب حساب استهلاك تكاليف التصميم. ويمكن أن تقلل القوالب المشتركة أو معدات القطع السريع من عتبة الدخول.
السؤال 5: كيف ينبغي تقييم الفوائد الفعلية بعد تطبيق النظام؟
A5: قارن بين مدة الدورة ومعدل العيوب ووقت إعادة العمل والسعة قبل وبعد التطبيق، واحسب فترة استرداد التكلفة. يُوصى بمتابعة البيانات لمدة ثلاثة أشهر على الأقل للحصول على نتائج مستقرة.
ملخص
تعمل قوالب الخياطة على تحويل عمليات الخياطة المعقدة إلى حركات موحدة وقابلة للتكرار من خلال تحديد المواقع والتحكم الدقيق في المسار، مما يؤدي في الوقت نفسه إلى زيادة الإنتاج وخفض معدلات العيوب، مع تقليل الاعتماد على العمالة ذات المهارات العالية. يُظهر التحليل الشامل، بدءًا من المبادئ وصولاً إلى تنفيذ التصميم وإدارة المخاطر، مدعومًا بثلاث حالات واقعية، مكاسب قابلة للقياس عبر مختلف أنواع المنتجات. يجب على المؤسسات اعتماد إطار عمل لاتخاذ القرارات قائم على البيانات، والمضي قدمًا على مراحل، والحفاظ على التحسين المستمر حتى تتحول الفوائد قصيرة الأجل إلى ميزة تنافسية دائمة. وفي النهاية، لا تُعد قوالب الخياطة مجرد أدوات، بل هي أدوات مهمة لتطوير عملية التصنيع.
اتصل بنا
اسم الشركة: شركة هانجن الدولية المحدودة.
العنوان: 5F, No. 657-8 Chung Cheng Road, Hsin Chuang District, New Taipei City, Taiwan
الهاتف: +886-2-2903 7662
البريد الإلكتروني: hanjen.intl.ltd@gmail.com
إذا كنت ترغب في معرفة المزيد عن إدخال قوالب الخياطة في خطوط الإنتاج الحالية، أو كنت بحاجة إلى دعم احترافي في مجال التصنيع حسب الطلب (OEM/ODM)، فيُرجى الاتصال بنا. وبفضل خبرتنا التي تمتد لعقود في مجال تصنيع الملابس، نقدم حلولاً متكاملة بدءًا من تطوير العينات وصولاً إلى الإنتاج بالجملة، لمساعدتك على رفع مستوى الكفاءة وضمان الجودة.