縫紉模板如何提升生產效率並減少瑕疵
在現代成衣製造業中,生產效率與產品品質決定了競爭優勢。傳統的縫紉作業高度依賴操作員的技術與手感,這容易導致尺寸偏差、針腳不均或對位不準,不僅推高了次品率,更拖慢了產量。縫紉模板透過提供精確的定位與標準化的路徑,將複雜的操作轉化為可重複的固定動作,從而解決了這些痛點。 業界實務顯示,正確使用縫紉模板不僅能縮短製程週期,更能顯著降低因人為變異所導致的瑕疵率。 本文透過實際案例與數據,詳盡探討縫紉模板的設計原則、實施方法、效益評估及風險管理,為讀者提供完整的決策框架。同時,本文亦援引權威文獻與實務經驗,強調效率提升必須與品質穩定性及勞動力適應性取得平衡,避免過度依賴單一工具而忽略系統層面的整體優化。.
縫紉模板的基本原理與運作機制
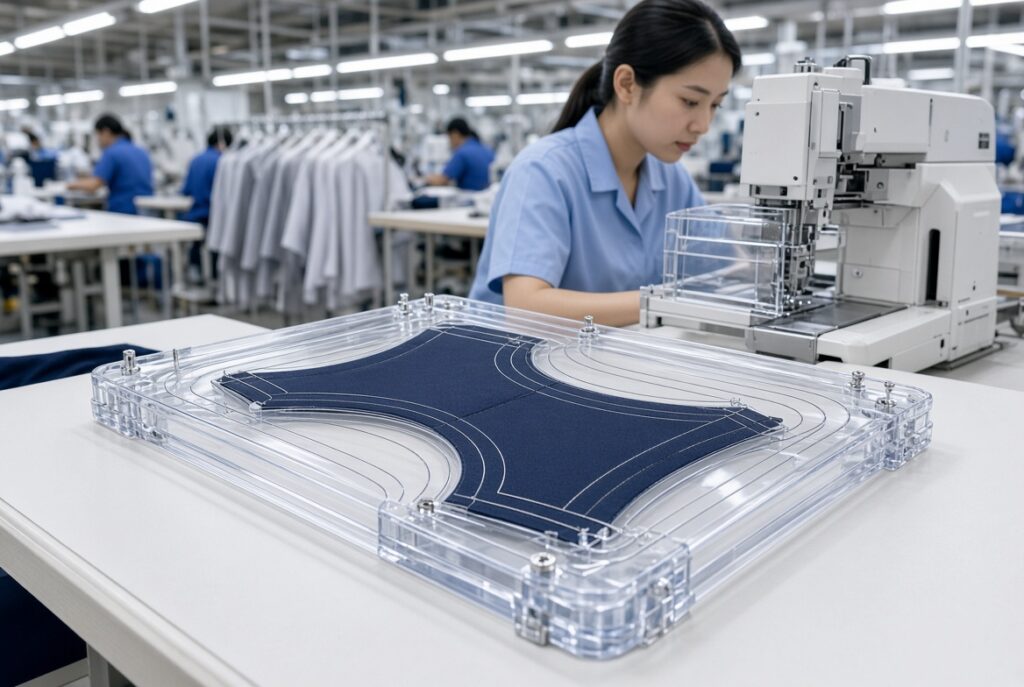
縫紉模板的核心在於剛性的定位夾具,其能將布料片固定在預先裁切的縫紉導槽內,使針頭僅能沿固定軌跡移動。此設計可消除手動對位時常見的視覺誤差與手部顫抖,並確保縫線位置與長度的一致性。 從機械角度來看,縫紉模板透過夾緊力與導引槽的協同作用,在縫紉過程中限制布料的相對位移,對於彈性面料或斜裁部件尤為有效,能有效抑制布料的拉伸。專業判斷指出,模板厚度、導引槽寬度及壓腳的相容性必須精確計算;過厚的模板會增加阻力,而厚度不足則會導致布料滑移。 根據相關原理,必須將布料厚度、車縫密度與縫紉機速度相互匹配,否則會出現漏針或斷線的情況。風險說明指出,若設計時未充分考量布料收縮率,可能會導致成品服裝尺寸過小。替代方案是先使用柔軟的定位紙進行測試,再將驗證過的路徑轉化為硬質模板。相關外部文獻包含關於縫紉模板結構的中國專利文件,詳見 https://patents.google.com/patent/CN214219030U/zh 其中詳述了可提升對準精度的多層設計。內部品質控制概念可與 https://hanjen.tw/apparel-quality-control-checklist/ 針對縫製階段的檢驗要點。全面掌握其基本原理是日後進行優化的基礎;唯有理解物理極限與操作邊界,方能實現最大效益。.
縫紉模板對生產效率的定量影響
導入縫紉模板後,最直接的效益體現在每件產品的標準工時縮短。傳統作業需要反覆進行對位標記與調整,這往往佔去總工時的 30% 至 50%。模板將這些步驟簡化為布片定位,使機器實際縫紉的時間占比隨之提高。 業界研究數據顯示,口袋、門襟或袖口等工序的效率可提升27%至51%甚至更高。專業分析指出,此效益並非主要來自機速提升,而是源於動作簡化,以及因減少錯誤而降低的返工次數。 若因頻繁更換模板或儲存管理不善而延長準備時間,則存在風險。另一種解決方案是建立帶有 RFID 識別功能的編號模板庫,以縮短換模時間。表 1 比較了常見工序在採用模板前後的效率,相關數據彙整自多家工廠的實測結果。.
| 運作 | 傳統的每件處理時間(秒) | 每件模板所需時間(秒) | 效率提升(%) |
| 雙包邊口袋 | 85 | 40 | 53 |
| 袖口 | 65 | 47 | 28 |
| 門襟 | 90 | 55 | 39 |
| 這張表格清楚顯示,在大多數作業環節上均有顯著改善。相關外部證據可見於關於服裝版型技術的研究中,詳見 https://m.fx361.com/news/2019/0418/13549830.html 用於記錄實驗數據。有關內部生產時程的概念,可參閱 https://hanjen.tw/apparel-production-timeline/ 將效率提升納入整個製程中。整體評估需在導入後進行產線平衡,否則瓶頸的轉移可能會抵銷部分效益。. |
縫紉模板降低缺陷率的機制
缺點率的降低主要源於尺寸一致性與縫線穩定性的提升。傳統縫紉往往會產生左右不對稱的情況,這是因為操作員會將兩片布料同時固定在鏡像對稱的導軌中,使縫紉過程並行進行。由於縫紉路徑固定,縫線密度也變得更加均勻,從而減少了浮線、漏針和皺褶的發生。 根據專業判斷,缺陷率降低幅度通常超過 50%,特別是在技術門檻高且操作複雜的工序中。在分析時必須區分可避免的缺陷與不可避免的缺陷;模板主要能消除前者。風險披露包括隨著模板磨損而導致的精準度逐漸下降,這可能引發新的系統性誤差。替代方案是定期進行校準與更換,並配合使用次數記錄。 表 2 列出了常見的缺陷類型以及使用模板後的改善情況。.
| 缺陷類型 | 傳統出現方式 (%) | 模板後 (%) | 改進 (%) |
| 對齊錯誤 | 12 | 3 | 75 |
| 針腳不均勻 | 8 | 2 | 75 |
| 尺寸超出公差範圍 | 10 | 4 | 60 |
| 該表格顯示了明顯的改善。關於 ISO 縫紉相關標準的外部參考請見 https://www.iso.org/standard/60672.html 有助於確立客觀的驗收標準。內部品質檢驗可與 https://hanjen.tw/apparel-quality-control-checklist/ 以進行最終驗證。其核心機制將人類的變異轉化為機械控制,從而實現穩定的品質。. |
材料選擇對模板使用壽命與精度的影響
模板通常由厚度介於 1 至 3 毫米之間的 PVC 或壓克力板製成。PVC 成本較低且易於加工,但長期使用後容易變形。壓克力則具有較高的硬度與耐磨性,適合大量生產的環境。專業分析指出,選材時必須考量布料厚度與縫紉壓力,過於柔軟的材料會導致溝槽邊緣塌陷。 評估時應包含加速磨損測試,以測量模擬使用週期後導槽寬度的變化。由於熱脹係數不同,溫度變化時可能影響精度,因而產生風險。替代方案包括使用複合材料,或在關鍵區域採用金屬邊緣加固。外部專利文件載於 https://patents.google.com/patent/CN214219029U/zh 說明了可延長使用壽命的加固結構。實際上,建議繪製材料壽命曲線,並根據產能預測安排更換時程,以避免因突發故障而中斷生產。.
模板設計軟體與通道精度控制
現代版型是在 CAD 軟體中設計,再透過雷射或 CNC 進行裁切。在設計階段,必須精確輸入縫份、針距及對位標記。根據專業判斷,溝槽寬度應略大於針徑,以在維持導引功能的同时降低阻力。此設計邏輯需驗證虛擬路徑是否與目標機台的實際壓布腳相符。 風險包括因版本控制混淆而導致裁切錯誤。替代方案是導入正式的版本控制機制,並建立試裁確認流程。可參考內部樣品開發資源: https://hanjen.tw/oem-apparel-development-sample-services/ 以確保設計與執行保持一致。整體精準度的控制直接決定後續生產的穩定性。.
縫紉模板的完整實施流程與關鍵考量事項
成功的導入過程分為五個階段:需求評估、模板設計、試行驗證、操作員培訓及全面推行。需求評估應優先考量高頻率或高瑕疵率的作業,以避免因同時進行大規模變革而引發混亂。設計階段需由工業工程師與縫紉主管共同確認作業路徑。試行生產階段則會蒐集實際耗時與瑕疵數據,與目標值進行比對後再進行最終調整。 培訓重點應放在正確的布片定位與異常處理上,而非傳統的縫紉技巧。專業分析顯示,多數失敗案例源於缺乏數據回饋循環。初期階段的風險包括產能暫時下降及操作員的抗拒。另一種替代方案是分階段導入,並搭配激勵措施。表 3 列出了建議的實施時程表。.
| 階段 | 建議日期 | 主要交付成果 | 關鍵檢查點 |
| 需求評估 | 7 | 優先處理清單 | 資料完整性 |
| 設計與製造 | 14 | 原型範本 | 精確度驗證 |
| 試運轉與調整 | 10 | 優化版本 | 效率數據 |
| 培訓與推行 | 7 | 工作標準 | 操作員的熟練程度 |
| 此表格可作為專案管理的參考依據。外部研究顯示 https://hefeixiuqi.com/news/view-4.html 請說明降低對技能依賴性的實際價值。可參考內部合作流程: https://hanjen.tw/start-kenya-oem-partnership-guide/ 跨工廠的實施經驗。完善的流程可確保效益得以持續。. |
真實案例研究與效益驗證
案例研究 1
背景是一家月產能約 150,000 件的中型休閒服廠,其口袋製作工序長期依賴熟練操作員,且瑕疵率一直維持在 9% 左右。 問題在於左右口袋蓋高度不一致,以及口袋邊條寬度不均,導致返工次數增加及客戶投訴增多。Disposition 引進了專用的雙邊條口袋模板,結合 CAD 設計與試產驗證,同時調整生產線人力配置。 結果顯示,製程週期時間從85秒縮短至40秒,瑕疵率降至2.5%,月產能提升約18%,投資回收期約為三個月。此案例證明,優先處理高頻率作業可帶來快速的投資回報。.
案例研究 2
該公司是一家以出口為主的襯衫製造商,客戶要求袖口必須嚴格對稱。問題在於傳統縫紉工法經常導致外角翹起及左右不對稱,瑕疵率高達 11%。Disposition 設計了一款「一次成型」的袖口模板,並對新操作員進行培訓。 成果包括效率提升 27.7%、瑕疵率降至 3%,同時減少了對資深縫紉工的依賴。相關數據源自工廠內部紀錄,並經與已發表的研究報告交叉核對。.
案例研究 3
背景是一條童裝產品線,其中門襟對齊與縫線密度直接影響產品的安全性與外觀。問題在於尺寸偏差頻繁發生,且常出現浮線現象。解決方案是引進門襟模板,並搭配固定的縫線密度設定。 結果顯示,次品率降低 60%,首次通過率上升至 98%。這三個案例共同證明,縫紉模板雖能在不同產品類別中帶來顯著效益,但仍需根據實際製程特性進行設計調整。.
風險管理與替代方案評估
儘管優點顯而易見,但導入此技術仍存在風險。模板磨損、不當儲存或設計錯誤都可能導致系統性缺陷。根據專業判斷,建議建立定期校準程序及使用壽命管理機制。評估時應計算最壞情況下的產能損失與維修成本。替代方案包括:在特定工序中保留傳統縫紉方式並搭配半自動模板機,或引進全自動模板縫紉設備。 風險披露特別強調,模板無法完全取代人工檢查;最終品質仍需進行抽樣檢查。外部參考資料: https://www.iso.org/standard/1141.html 提供採樣標準。內部品質系統可與 https://hanjen.tw/apparel-quality-control-checklist/. 整體評估顯示,風險在可控範圍內,且效益遠大於成本。.
第 7 章 未來發展趨勢與技術整合
隨著自動化步伐加快,縫紉模板正朝向智能化發展。RFID 識別、自動切換及數據回饋功能已日趨普及,使一名操作員即可監督多台機器。專業分析指出,將模板與工業物聯網結合,可即時監控使用次數與精度漂移。在決策時,必須權衡投資報酬率與勞動力轉型之間的關係。 相關風險包括技術快速淘汰,導致舊式模板被淘汰。另一種選擇是分階段升級,同時保留核心的手動模板。整體趨勢顯示,模板技術將持續作為平衡效率與品質的關鍵槓桿。.
實務實施建議與決策框架
企業在決定導入前,應先建立明確的決策框架。首先,量化當前的運作時間與瑕疵數據,並設定可量化的改善目標。接著評估內部設計與製造能力,必要時尋求外部技術支援。根據專業判斷,建議先從小型試點專案著手,累積成功經驗後再逐步擴展。在評估時,需計算包含設計、製造、培訓及維護在內的總擁有成本。 風險披露提醒應避免盲目模仿,採用深度應與產品結構及產能規模相匹配。替代方案包括將模板設計外包或採購現成解決方案。最終決策必須基於數據,並納入持續改進機制。內部資源可參考以下連結: https://hanjen.tw/about-us/ 以了解製造經驗的長度如何支持技術導入。一套系統化的框架能將縫紉模板的長期價值發揮到極大。.
常見問題
Q1 縫紉模板是否適用於所有服裝製程?
A1 並非每項作業都能獲得同等效益。高頻率且對位精度高,或具有強烈對稱性的作業能帶來最大回報,而極其簡單的直線縫合或高度客製化的作業,則可能無法抵銷相關投資。決策應基於實際數據。.
問題 2:系統導入後,操作人員是否需要接受再培訓?
A2 是的。培訓重點已從傳統的縫紉技巧,轉向正確的布片定位與異常情況處理。大多數操作員在三至五天內即可熟練掌握,但仍需持續指導,才能將標準動作鞏固下來。.
Q3 模板的典型使用壽命是多少?
A3 的使用壽命取決於材質及使用頻率。在正常負載下,PVC 模板可使用數萬個循環。請建立使用次數紀錄,並在出現明顯磨損時,立即安排定期校準與更換。.
Q4 縫紉模板是否適用於小批量生產?
A4 即使是在小批量且製程重複性高的情況下,仍能從中受益,但必須計算設計成本的攤銷。共用模板或快速切割設備可降低進入門檻。.
Q5 應如何評估導入後的實際效益
A5 比較導入前後的循環時間、缺陷率、返工時間及產能,並計算投資回收期。建議進行至少三個月的追蹤,以獲得穩定的結果。.
摘要
縫紉模板透過精確的定位與路徑控制,將複雜的縫紉工序轉化為標準化且可重複的動作,在提升產量的同時降低瑕疵率,並減少對高技能勞動力的依賴。 從原理到設計實施及風險管理,透過三個真實案例進行的全面分析,證實了各產品類型皆能獲得可量化的效益。企業應採用數據驅動的決策框架,分階段推進並維持持續改進,使短期效益轉化為持久的競爭優勢。歸根結柢,縫紉模板不僅是工具,更是推動製造業升級的重要槓桿。.
聯絡我們
公司名稱:Hanjen International LTD.
地址:新北市新莊區中正路 657-8 號 5 樓
電話:+886-2-2903 7662
電子郵件: hanjen.intl.ltd@gmail.com
若您希望進一步了解如何將縫紉模板導入現有產品線,或需要專業的 OEM/ODM 製造支援,請與我們聯繫。憑藉數十年的服裝製造經驗,我們提供從樣品開發到量產的完整解決方案,協助您提升效率並確保品質。.