缝纫模板如何提高生产效率并减少次品
在现代服装制造中,生产效率和产品质量决定了竞争优势。传统的缝纫作业高度依赖操作人员的技能和手感,这很容易导致尺寸偏差、针脚不均匀或对位不准等问题,从而推高了次品率,同时降低了产量。缝纫模板通过提供精确定位和标准化路径,将复杂的操作转化为可重复的固定动作,从而解决了这些痛点。 行业实践表明,正确使用缝纫模板不仅能缩短生产周期,还能显著降低因人为因素导致的次品率。 本文通过真实案例和数据,详细探讨了缝纫模板的设计原理、实施方法、效益评估及风险管理,为读者提供一个完整的决策框架。同时,本文还借鉴了权威文献和实践经验,强调效率提升必须与质量稳定性和员工适应性保持平衡,避免过度依赖单一工具而忽视全系统范围的优化。.
缝纫模板的基本原理与工作机制
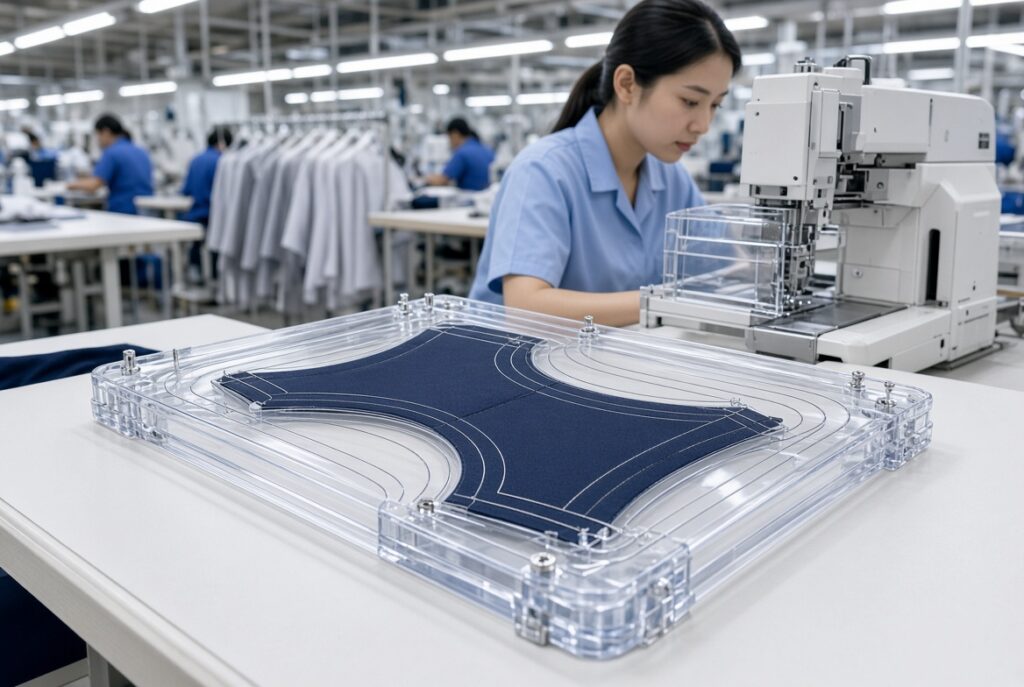
缝纫模板的核心在于刚性定位夹具,它将布片固定在预先切割好的缝纫槽内,使针头只能沿固定轨迹移动。这种设计消除了手工对位中常见的视觉误差和手部抖动,并确保了缝线位置和长度的稳定一致。 从机械角度来看,该模板通过夹紧力和导向槽的协同作用,在缝纫过程中限制面料的相对位移,这对弹性面料或斜裁部件尤为有效,能有效抑制面料的拉伸。专业经验表明,模板厚度、导槽宽度以及与压脚的兼容性必须精确计算;过厚的模板会增加阻力,而过薄则会导致面料滑动。 根据经验,必须匹配面料厚度、针迹密度和机器速度,否则会出现漏针或断线现象。风险披露指出,如果设计中未充分考虑面料收缩,可能会导致成品服装尺寸偏小。一种替代方案是先使用柔软的定位纸进行测试,然后将验证过的路径转换为硬质模板。外部文献包括关于缝纫模板结构的中国专利文献,详见 https://patents.google.com/patent/CN214219030U/zh 其中详细介绍了可提高对准精度的多层设计。内部质量控制理念可与 https://hanjen.tw/apparel-quality-control-checklist/ 针对缝制阶段的检查要点。全面掌握基本原理是后续优化的基础,只有理解物理极限和操作边界,才能实现最大效益。.
缝纫模板对生产效率的定量影响
引入缝纫模板后,最直接的收益体现在单件标准工时的缩短上。传统工艺需要反复进行对位、标记和调整,这些工序往往占总工时的30%至50%。模板将这些操作简化为布片定位,从而使缝纫机实际缝纫所占的比例得以提高。 行业研究数据显示,口袋、门襟或袖口等工序的效率可提高27%至51%甚至更多。专业分析表明,效率提升并非主要源于缝纫机速度的提高,而是得益于动作的简化以及因减少错误而导致的返工次数减少。 如果频繁更换模板或存储管理不善导致准备时间延长,则存在风险。一种替代方案是建立一个带有RFID识别功能的编号模板库,以缩短换模时间。表1比较了常见工序在使用模板前后的效率,数据汇总自多家工厂的测量结果。.
| 操作 | 传统单件加工时间(秒) | 每件模板加工时间(秒) | 效率提升(%) |
| 双包边口袋 | 85 | 40 | 53 |
| 袖口 | 65 | 47 | 28 |
| 门襟 | 90 | 55 | 39 |
| 该表清楚地显示,在大多数操作环节上都取得了显著改进。相关外部证据可见于服装模板技术研究中,该研究发表于 https://m.fx361.com/news/2019/0418/13549830.html 用于记录实验数据。有关内部生产时间表的概念,可参阅 https://hanjen.tw/apparel-production-timeline/ 将效率提升融入整个流程中。进行整体评估时,必须在引入新措施后进行生产线平衡,否则瓶颈的转移可能会抵消部分效益。. |
缝纫模板降低缺陷率的机制
缺陷率的降低主要源于尺寸一致性和缝线稳定性的提升。传统缝纫往往会导致左右不对称,因为操作人员通常将两个布片同时固定在镜像对称的导槽中,使缝纫过程并行进行。由于缝纫路径固定,缝线密度也更加均匀,从而减少了浮线、漏针和起皱现象。 专业判断认为,缺陷率的降低通常超过50%,特别是在技术要求高的复杂工序中。在分析时必须区分可避免的缺陷与不可避免的缺陷;模板主要消除前者。风险披露包括:随着模板磨损,精度会逐渐下降,从而可能引入新的系统误差。一种替代方案是定期校准和更换模板,并配合使用次数记录。 表2列出了常见的缺陷类型以及使用模板后的改进情况。.
| 缺陷类型 | 传统出现形式(%) | 模板后 (%) | 改进(%) |
| 对齐错误 | 12 | 3 | 75 |
| 针脚不均匀 | 8 | 2 | 75 |
| 尺寸超出公差范围 | 10 | 4 | 60 |
| 该表显示了明显的改进。关于ISO缝纫相关标准的外部引用见 https://www.iso.org/standard/60672.html 有助于确立客观的验收标准。内部质量检查可与 https://hanjen.tw/apparel-quality-control-checklist/ 用于最终验证。该核心机制将人类操作中的差异转化为机械控制,从而实现稳定的质量。. |
材料选择对模板使用寿命和精度的影响
模板通常由厚度在1至3毫米之间的PVC或亚克力板制成。PVC成本较低且易于加工,但长期使用后容易变形。亚克力硬度更高、耐磨性更强,适合大批量生产环境。专业分析表明,材料选择必须考虑面料厚度和缝纫压力,因为过软的材料会导致沟槽边缘塌陷。 分析应包括加速磨损测试,以测量模拟使用周期后导槽宽度的变化。由于热膨胀系数不同,温度变化时可能影响精度,从而产生风险。另一种方案是在关键区域使用复合材料或金属边缘加固。外部专利文件见 https://patents.google.com/patent/CN214219029U/zh 介绍了延长设备使用寿命的维修方案。在实际操作中,建议绘制材料寿命曲线,并根据产能预测安排更换计划,以避免突发故障导致生产中断。.
模板设计软件与通道精度控制
现代模板先在CAD软件中设计,然后通过激光或数控机床进行裁切。在设计阶段,必须准确输入缝份、针迹密度和对齐标记。根据专业判断,导槽宽度应略大于针径,以在保持引导功能的同时减少阻力。为此,需要验证虚拟路径是否与目标缝纫机的实际压脚路径相符。 风险包括版本控制混乱导致切割错误。一种替代方案是引入正式的版本控制机制和试切确认流程。可参考内部样品开发资源: https://hanjen.tw/oem-apparel-development-sample-services/ 确保设计与实施保持一致。整体精度控制直接决定了后续生产的稳定性。.
缝纫模板的完整实施流程及关键注意事项
成功的引入过程分为五个阶段:需求评估、模板设计、试点验证、操作员培训和全面推行。需求评估应优先考虑高频或高缺陷的操作,以避免因同时进行大规模变革而造成的混乱。设计阶段需要工业工程工程师和缝纫主管共同确认作业路径。试点生产阶段收集实际工时和缺陷数据,与目标值进行对比,然后进行最终调整。 培训应侧重于正确的布片定位和异常处理,而非传统的缝纫技能。专业分析表明,大多数失误源于缺乏数据反馈循环。早期阶段的风险包括产能暂时下降和操作员的抵触情绪。另一种方案是分阶段实施,并结合激励机制。表3列出了建议的实施时间表。.
| 舞台 | 建议天数 | 主要交付成果 | 关键检查点 |
| 需求评估 | 7 | 优先操作列表 | 数据完整性 |
| 设计与制造 | 14 | 原型模板 | 准确性验证 |
| 试运行与调试 | 10 | 优化版 | 能效数据 |
| 培训与推广 | 7 | 工作标准 | 操作员熟练程度 |
| 本表可作为项目管理的参考。外部研究见 https://hefeixiuqi.com/news/view-4.html 解释降低对技能依赖性的实际价值。可参考内部合作流程: https://hanjen.tw/start-kenya-oem-partnership-guide/ 跨工厂的实施经验。完整的流程可确保效益得以持续。. |
真实案例研究与效益验证
案例研究 1
背景是一家月产能约150,000件的中型休闲服工厂,其口袋制作工序长期依赖技术熟练的操作工,缺陷率一直维持在9%左右。 问题主要表现为左右口袋翻盖高度不一致以及包边宽度不均匀,这导致返工增多且客户投诉频发。Disposition公司引入了专用的双包边口袋模板,结合CAD设计和试点验证,同时调整了生产线的人员配置。 结果显示,生产周期从85秒缩短至40秒,次品率降至2.5%,月产能提升约18%,投资回收期约为三个月。该案例表明,优先优化高频操作可带来快速回报。.
案例研究 2
该企业是一家以出口为主的衬衫制造商,其客户要求袖口必须严格对称。问题在于传统的缝制工艺经常导致外角翘起和左右不对称,缺陷率高达11%。Disposition公司设计了一款“一次成型”的袖口模板,并对新操作员进行了培训。 结果显示,效率提高了27.7%,缺陷率降至3%,同时对资深缝纫工的依赖程度也降低了。数据来源于工厂内部记录,并已与已发表的研究成果进行了交叉核对。.
案例研究 3
背景是一条童装产品线,其中门襟对齐和针迹密度直接影响产品的安全性和外观。存在的问题是尺码偏差频繁且常出现浮线。解决方案是引入门襟模板,并配合固定的针迹密度设置。 结果显示,次品率降低了60%,首次通过率升至98%。这三个案例共同表明,缝纫模板在不同产品类别中都能带来显著效益,但需要根据实际工艺特点进行设计调整。.
风险管理与替代方案评估
尽管优势显而易见,但引入该技术仍存在风险。模板磨损、不当存放或设计错误都可能导致系统性缺陷。专业判断建议建立定期校准流程和使用寿命管理机制。在评估时,应计算最坏情况下的产能损失和维修成本。可选方案包括:在选定的工序中保留传统缝纫方式并配合使用半自动模板机,或引进全自动模板缝纫设备。 风险披露强调,模板无法完全替代人工检查;最终质量仍需通过抽样检查来保证。外部参考见 https://www.iso.org/standard/1141.html 提供了采样标准。内部质量体系可与 https://hanjen.tw/apparel-quality-control-checklist/. 总体评估表明,风险在可控范围内,且收益远大于成本。.
第7章 未来发展趋势与技术融合
随着自动化进程的加快,缝纫模板正朝着智能化方向发展。RFID识别、自动切换和数据反馈功能已日益普及,使一名操作员即可监管多台机器。专业分析表明,将模板与工业物联网相结合,可实现对使用次数和精度漂移的实时监控。在决策时,必须权衡投资回报与劳动力转型之间的关系。 风险包括技术快速过时导致旧版模板被淘汰。一种替代方案是分阶段升级,同时保留核心的手动模板。总体趋势表明,模板技术将继续作为平衡效率与质量的关键杠杆。.
切实可行的实施建议与决策框架
企业在决定引入该技术之前,应首先建立一个清晰的决策框架。首先,对当前的运行时间和缺陷数据进行量化,并设定可衡量的改进目标。接下来,评估内部的设计和制造能力,并在必要时寻求外部技术支持。根据专业判断,建议从小型试点项目入手,积累成功经验后再逐步扩大规模。在决策时,需要计算包括设计、制造、培训和维护在内的总拥有成本。 风险披露提示应避免盲目模仿,采用的深度应与产品结构及产能规模相匹配。替代方案包括外包模板设计或采购现成解决方案。最终决策必须基于数据,并包含持续改进机制。内部资源可参考 https://hanjen.tw/about-us/ 了解制造经验对技术引进的支持作用持续多久。一个系统化的框架能够最大限度地提升缝纫模板的长期价值。.
常见问题
问题1:缝纫模板是否适用于所有服装生产工序?
A1 并非每项操作都能获得同等收益。高频、高对齐度或强对称性的操作能带来最大回报,而极其简单的直线缝合或高度定制化的工作则可能不值得投入。决策应基于实际数据。.
问题2:系统投入使用后,操作人员是否需要接受再培训?
A2 是的。培训重点已从传统的缝纫技能转向正确的布片定位和异常情况处理。大多数操作员在三到五天内就能熟练掌握,但仍需持续指导以巩固标准操作动作。.
Q3 模板的典型使用寿命是多少?
A3 产品寿命取决于材质和使用频率。在正常负荷下,PVC模板可使用数万次。请建立使用次数记录,并在出现明显磨损时立即安排定期校准和更换。.
问题4:缝纫模板是否适用于小批量生产?
A4 即使是小批量且工艺重复性高的生产,仍可从中受益,但必须计算设计成本的摊销。共享模板或快速切割设备可以降低准入门槛。.
Q5 应如何评估产品投入使用后的实际效益
A5 比较引入前后各阶段的循环时间、缺陷率、返工时间及产能,并计算投资回收期。建议跟踪至少三个月,以获得稳定的结果。.
摘要
缝纫模板通过精确的定位和路径控制,将复杂的缝纫工序转化为标准化、可重复的动作,在提高产量的同时降低次品率,并减少对高技能劳动力的依赖。 从原理到设计实施及风险管理,结合三个真实案例的全面分析表明,各类型产品均能获得可量化的收益。企业应采用数据驱动的决策框架,分阶段推进并保持持续改进,从而使短期效益转化为持久的竞争优势。归根结底,缝纫模板不仅是工具,更是推动制造业升级的重要杠杆。.
联系我们
公司名称: Hanjen International LTD:Hanjen International LTD.
地址:新北市新庄区中正路 657-8 号 5 楼台湾新北市新庄区中正路 657-8 号 5 楼
电话:+886-2-2903 7662
电子邮件: hanjen.intl.ltd@gmail.com
如果您希望进一步了解如何将缝纫模板引入现有产品线,或需要专业的OEM/ODM制造支持,请联系我们。凭借数十年的服装制造经验,我们提供从样品开发到批量生产的完整解决方案,助您提高效率并确保质量。.