In che modo i modelli di cucito migliorano l'efficienza produttiva e riducono i difetti
Nella moderna produzione di abbigliamento, l’efficienza produttiva e la qualità del prodotto determinano il vantaggio competitivo. Le operazioni di cucitura tradizionali si basano in larga misura sull’abilità e sull’intuito dell’operatore, il che può facilmente causare scostamenti nelle misure, punti irregolari o disallineamenti, aumentando così i tassi di difettosità e rallentando la produzione. Le dima di cucitura risolvono questi problemi garantendo un posizionamento preciso e percorsi standardizzati che trasformano operazioni complesse in movimenti fissi e ripetibili. La pratica del settore dimostra che un uso corretto delle sagome di cucitura riduce i tempi di ciclo e abbassa significativamente i tassi di difettosità causati dalla variabilità umana. Questo articolo esamina in modo approfondito i principi, la progettazione, l’implementazione, la valutazione dei benefici e la gestione dei rischi, supportati da casi reali e dati, per fornire ai lettori un quadro decisionale completo. Inoltre, attingendo a riferimenti autorevoli ed esperienze pratiche, sottolinea che i guadagni in termini di efficienza devono essere bilanciati con la stabilità della qualità e l’adattamento della forza lavoro, evitando un eccessivo affidamento su un unico strumento e trascurando al contempo l’ottimizzazione a livello di sistema.
Principi fondamentali e funzionamento delle sagome da cucito
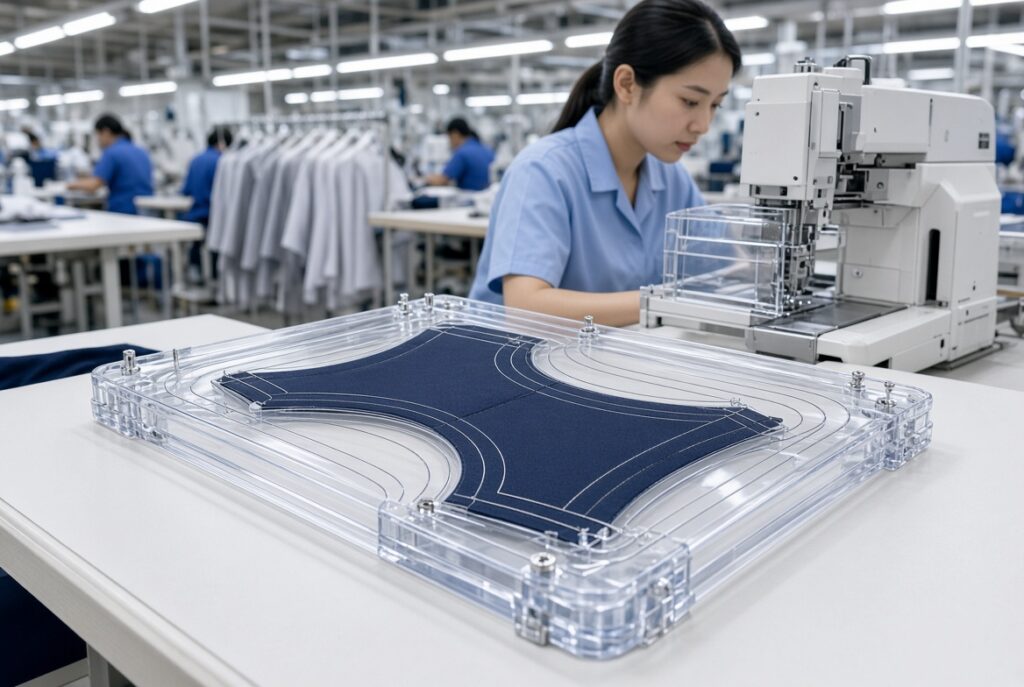
Il principio fondamentale delle dima da cucito risiede in maschere di posizionamento rigide che trattengono i pannelli di tessuto all’interno di canali di cucitura pretagliati, in modo che l’ago possa muoversi solo lungo una traiettoria fissa. Questo design elimina gli errori visivi e il tremore della mano, comuni nell’allineamento manuale, e garantisce una posizione e una lunghezza del punto costanti. Da un punto di vista meccanico, la dima utilizza la forza di serraggio e i canali di guida per limitare il movimento relativo del tessuto durante la cucitura; ciò risulta particolarmente efficace sui materiali elasticizzati o sui pezzi tagliati in sbieco, dove impedisce l’allungamento. Secondo il giudizio degli esperti, lo spessore della dima, la larghezza del canale e la compatibilità con il piedino devono essere calcolati con precisione; uno spessore eccessivo aumenta la resistenza, mentre uno spessore insufficiente provoca lo slittamento del tessuto. È necessario adeguare lo spessore del tessuto, la densità del punto e la velocità della macchina, altrimenti si verificano punti saltati o rotture del filo. L’informativa sui rischi sottolinea che i progetti che non tengono adeguatamente conto del restringimento del tessuto possono produrre capi finiti di dimensioni inferiori a quelle previste. Un’alternativa consiste nel testare inizialmente con carta di posizionamento morbida, per poi convertire il percorso verificato in una dima rigida. La letteratura esterna include la documentazione relativa a un brevetto cinese sulle strutture delle dime da cucito all’indirizzo https://patents.google.com/patent/CN214219030U/zh che illustra in dettaglio i progetti multistrato che migliorano la precisione di allineamento. I concetti di controllo qualità interno possono essere collegati a https://hanjen.tw/apparel-quality-control-checklist/ per i punti di controllo in fase di cucitura. La padronanza complessiva dei principi di base costituisce il fondamento per una successiva ottimizzazione: solo comprendendo i limiti fisici e i margini operativi è possibile ottenere il massimo beneficio.
Impatto quantitativo dei cartamodelli sull'efficienza produttiva
Dopo l’introduzione delle dime di cucitura, il vantaggio più immediato consiste nella riduzione del tempo standard per pezzo. Il lavoro tradizionale richiede ripetute operazioni di allineamento, marcatura e regolazione che spesso assorbono dal 30 al 50 per cento del tempo totale. Le dime semplificano queste azioni al solo posizionamento dei pannelli e le macchine iniziano ad aumentare la percentuale di tempo effettivamente dedicato alla cucitura. I dati delle ricerche di settore mostrano che operazioni quali la realizzazione di tasche, abbottonature o polsini possono migliorare l’efficienza dal 27 al 51 per cento o oltre. Secondo un’analisi professionale, tale miglioramento deriva non tanto da una maggiore velocità delle macchine, quanto piuttosto dalla semplificazione dei movimenti e dalla riduzione dei cicli di rilavorazione a seguito della diminuzione degli errori. Esiste un rischio se i frequenti cambi di dima o una cattiva gestione dello stoccaggio allungano i tempi di preparazione. Un’alternativa è la creazione di una libreria di dime numerate con identificazione RFID per ridurre i tempi di cambio. La tabella 1 mette a confronto l’efficienza prima e dopo l’uso delle dime per operazioni comuni, sulla base di dati raccolti da misurazioni effettuate in diverse fabbriche.
| Funzionamento | Tempo tradizionale per pezzo (sec) | Tempo previsto per pezzo (sec) | Aumento dell'efficienza (%) |
| Tasca con doppio bordo | 85 | 40 | 53 |
| Polsino della manica | 65 | 47 | 28 |
| Abbottonatura | 90 | 55 | 39 |
| Questa tabella mostra chiaramente un miglioramento sostanziale nella maggior parte delle operazioni. Prove esterne emergono dagli studi sulla tecnologia dei modelli di abbigliamento condotti presso https://m.fx361.com/news/2019/0418/13549830.html che registrano dati sperimentali. È possibile consultare i concetti relativi alla tempistica interna della produzione all'indirizzo https://hanjen.tw/apparel-production-timeline/ per integrare i miglioramenti in termini di efficienza nell'intero processo. Una valutazione complessiva richiede un bilanciamento della linea di produzione dopo l'introduzione; in caso contrario, il trasferimento dei colli di bottiglia potrebbe vanificare parte dei benefici. |
Meccanismi attraverso i quali le dime da cucito riducono i tassi di difettosità
La riduzione del tasso di difetti deriva principalmente dal miglioramento della uniformità dimensionale e della stabilità del punto. La cucitura tradizionale produce spesso asimmetria sinistra-destra perché, a causa delle variazioni operative, le dima fissano entrambi i pannelli contemporaneamente in canali speculari, cosicché la cucitura procede in parallelo. Anche la densità del punto diventa più uniforme poiché il percorso è fisso, riducendo i fili fluttuanti, i punti saltati e le increspature. Secondo il giudizio degli esperti, la riduzione dei difetti supera comunemente il 50%, specialmente nelle operazioni complesse che richiedono un elevato livello di competenza. È necessario distinguere i difetti evitabili da quelli inevitabili; le dima eliminano principalmente i primi. Tra i rischi da considerare vi è la graduale perdita di precisione dovuta all’usura delle dima, che può introdurre nuovi errori sistematici. Un’alternativa è la calibrazione e la sostituzione periodiche, insieme alla registrazione del numero di utilizzi. La tabella 2 elenca i tipi di difetti più comuni e il miglioramento ottenuto grazie all’uso delle dima.
| Tipo di difetto | Occorrenza tradizionale (%) | Dopo il modello (%) | Miglioramento (%) |
| Disallineamento | 12 | 3 | 75 |
| Punti irregolari | 8 | 2 | 75 |
| Dimensioni fuori tolleranza | 10 | 4 | 60 |
| La tabella mostra un netto miglioramento. Il riferimento esterno alle norme ISO relative alla cucitura è riportato in https://www.iso.org/standard/60672.html contribuisce a definire criteri di accettazione oggettivi. Il controllo di qualità interno può essere collegato a https://hanjen.tw/apparel-quality-control-checklist/ per la verifica finale. Il meccanismo fondamentale converte la variabilità umana in un controllo meccanico, garantendo così una qualità stabile. |
Effetti della scelta del materiale sulla durata e sulla precisione dei modelli
Le sagome sono solitamente realizzate in PVC o in lastre acriliche con uno spessore compreso tra 1 e 3 mm. Il PVC è più economico e più facile da lavorare, ma tende a deformarsi dopo un uso prolungato. L’acrilico offre una maggiore durezza e resistenza all’usura, caratteristiche adatte ad ambienti con volumi elevati. Analisi professionali indicano che la scelta del materiale deve tenere conto dello spessore del tessuto e della pressione di cucitura: materiali eccessivamente morbidi causano il cedimento dei bordi del canale. La valutazione dovrebbe includere prove di usura accelerata che misurino la variazione della larghezza del canale dopo cicli di utilizzo simulati. Il rischio deriva dai diversi coefficienti di dilatazione termica che possono influire sulla precisione in caso di variazioni di temperatura. Un’alternativa è rappresentata dai materiali compositi o dal rinforzo con bordi metallici nelle zone critiche. Documentazione esterna relativa al brevetto disponibile all’indirizzo https://patents.google.com/patent/CN214219029U/zh descrive le soluzioni strutturali che ne prolungano la durata. In pratica, è consigliabile elaborare curve di durata dei materiali e pianificare la sostituzione in base alle previsioni di capacità, al fine di evitare guasti improvvisi che possano interrompere la produzione.
Software per la progettazione di modelli e controllo della precisione dei canali
I modelli moderni vengono progettati con software CAD e poi tagliati al laser o con macchine CNC. In fase di progettazione è necessario inserire con precisione i margini di cucitura, la densità dei punti e i segni di allineamento. Secondo il giudizio professionale, la larghezza del canale dovrebbe essere leggermente superiore al diametro dell’ago per ridurre la resistenza pur mantenendo la guida. È necessario verificare che il percorso virtuale corrisponda al piedino reale della macchina di destinazione. Tra i rischi figura la confusione nel controllo delle versioni, che può portare a tagli errati. Un’alternativa consiste nell’introdurre un sistema formale di controllo delle versioni e un processo di conferma tramite taglio di prova. È possibile consultare le risorse interne per lo sviluppo dei campioni all’indirizzo https://hanjen.tw/oem-apparel-development-sample-services/ per garantire la coerenza tra progettazione e realizzazione. Il controllo della precisione complessiva determina direttamente la stabilità della produzione successiva.
Processo completo di implementazione e aspetti chiave da considerare per i modelli di cucito
Un’introduzione di successo si articola in cinque fasi: valutazione della domanda, progettazione, fase pilota, convalida, formazione degli operatori e implementazione completa. La valutazione della domanda dovrebbe dare priorità alle operazioni ad alta frequenza o con un elevato numero di difetti, per evitare il caos derivante da un cambiamento radicale e simultaneo. La progettazione richiede la conferma congiunta dei percorsi da parte degli ingegneri di ingegneria industriale e dei supervisori di cucitura. La produzione pilota raccoglie dati effettivi sui tempi e sui difetti da confrontare con gli obiettivi prima della messa a punto finale. La formazione si concentra sul corretto posizionamento dei pannelli e sulla gestione delle eccezioni piuttosto che sulle tradizionali competenze di cucito. Un’analisi razionale dimostra che la maggior parte degli insuccessi deriva dall’assenza di cicli di feedback dei dati. I rischi includono un calo temporaneo della capacità produttiva e la resistenza degli operatori nella fase iniziale. Un’alternativa è l’introduzione graduale combinata con programmi di incentivazione. La Tabella 3 presenta un calendario di implementazione suggerito.
| Palcoscenico | Giorni consigliati | Risultato principale | Punto di controllo chiave |
| Valutazione della domanda | 7 | Elenco delle operazioni prioritarie | Completezza dei dati |
| Progettazione e realizzazione | 14 | Modelli prototipo | Verifica dell'accuratezza |
| Prova e regolazione | 10 | Versione ottimizzata | Dati sull'efficienza |
| Formazione e implementazione | 7 | Standard di lavoro | Competenza dell'operatore |
| Questa tabella può fungere da riferimento per la gestione dei progetti. Studi esterni condotti presso https://hefeixiuqi.com/news/view-4.html spiegare il valore pratico di una minore dipendenza dalle competenze. È possibile consultare i processi di collaborazione interna all’indirizzo https://hanjen.tw/start-kenya-oem-partnership-guide/ per l'esperienza nell'implementazione su più stabilimenti. Un processo completo garantisce che i benefici rimangano sostenibili. |
Casi di studio reali e verifica dei benefici
Caso di studio 1
Il contesto era quello di una fabbrica di abbigliamento casual di medie dimensioni con una capacità produttiva mensile di circa 150.000 capi, la cui produzione delle tasche si affidava da tempo a operatori qualificati e presentava un tasso di difetti intorno al 9%. Il problema consisteva nell’inconsistenza dell’altezza dei risvolti delle tasche sinistra e destra e nella larghezza irregolare dei bordi, che comportavano un aumento delle rilavorazioni e dei reclami da parte dei clienti. Disposition ha introdotto una dima dedicata per le tasche a doppio bordo, combinata con la progettazione CAD e la validazione pilota, adeguando al contempo l’organico della linea di produzione. I risultati hanno mostrato una riduzione del tempo di ciclo da 85 a 40 secondi, un calo del tasso di difettosità al 2,5%, un aumento della capacità produttiva mensile di circa il 18% e un ritorno sull’investimento in circa tre mesi. Il caso dimostra che dare priorità alle operazioni ad alta frequenza produce rapidi ritorni.
Caso di studio 2
Il contesto era quello di un’azienda produttrice di camicie orientata all’esportazione, i cui clienti richiedevano una rigorosa simmetria dei polsini. Il problema era rappresentato dal metodo di cucitura tradizionale, che spesso causava il sollevamento degli angoli esterni e un’asimmetria tra destra e sinistra, con un tasso di difetti pari all’11%. Il reparto Disposition ha progettato una dima per polsini “one-shot” e ha formato i nuovi operatori. I risultati hanno comportato un aumento dell’efficienza del 27,7% e una riduzione del tasso di difetti al 3%, oltre a una minore dipendenza dai sarti più esperti. I dati provenivano dai registri interni dello stabilimento, verificati incrociandoli con ricerche pubblicate.
Caso di studio 3
Il contesto era costituito da una linea di abbigliamento per bambini in cui l’allineamento dell’abbottonatura e la densità dei punti influivano direttamente sulla sicurezza e sull’aspetto. Il problema era costituito da frequenti scostamenti nelle misure e da fili sporgenti. La soluzione ha comportato l’introduzione di una dima per l’abbottonatura abbinata a impostazioni fisse della densità dei punti. Il risultato ha mostrato una riduzione del tasso di difetti del 60% e un aumento dell’accettazione da parte del cliente al primo passaggio fino al 98%. I tre casi dimostrano collettivamente che le sagome di cucitura offrono vantaggi significativi in diverse categorie di prodotti, ma richiedono un adattamento del progetto alle caratteristiche effettive del processo.
Gestione dei rischi e valutazione di soluzioni alternative
Sebbene i vantaggi siano evidenti, l’introduzione comporta comunque dei rischi. L’usura delle sagome, uno stoccaggio improprio o un errore di progettazione possono generare difetti sistematici. Il giudizio professionale raccomanda di stabilire routine di calibrazione periodiche e una gestione della durata utile. L’analisi dovrebbe calcolare la perdita di capacità nel caso peggiore e i costi di riparazione. Le alternative includono il mantenimento della cucitura tradizionale in operazioni selezionate utilizzando macchine semiautomatiche per sagome o l’introduzione di attrezzature completamente automatiche per la cucitura delle sagome. L’informativa sui rischi sottolinea che le sagome non possono sostituire completamente l’ispezione umana; la qualità finale richiede comunque controlli a campione. Riferimento esterno a https://www.iso.org/standard/1141.html fornisce standard di campionamento. I sistemi interni di qualità possono essere collegati a https://hanjen.tw/apparel-quality-control-checklist/. La valutazione complessiva mostra che i rischi sono gestibili e che i benefici superano di gran lunga i costi.
Capitolo 7: Tendenze di sviluppo futuro e integrazione tecnologica
Con l’accelerarsi dell’automazione, i modelli di cucitura si stanno evolvendo verso l’intelligenza. Le funzioni di identificazione RFID, cambio automatico e feedback dei dati stanno diventando comuni, consentendo a un unico operatore di supervisionare più macchine. Analisi professionali indicano che la combinazione dei modelli con l’IoT industriale permette il monitoraggio in tempo reale dei conteggi di utilizzo e della deriva di precisione. La valutazione deve soppesare il ritorno sull’investimento rispetto alla transizione della forza lavoro. Tra i rischi figura la rapida obsolescenza tecnologica che rende obsoleti i modelli più datati. Un’alternativa è rappresentata dall’aggiornamento graduale, mantenendo al contempo i modelli manuali fondamentali. Le tendenze generali indicano che la tecnologia dei modelli continuerà a fungere da leva fondamentale per bilanciare efficienza e qualità.
Raccomandazioni pratiche per l'attuazione e quadro decisionale
Prima di decidere di introdurre tali soluzioni, le imprese dovrebbero innanzitutto definire un quadro decisionale chiaro. Si dovrebbe iniziare quantificando i tempi operativi attuali e i dati relativi ai difetti e fissando obiettivi di miglioramento misurabili. Successivamente, occorre valutare le capacità interne di progettazione e fabbricazione e ricorrere a supporto tecnico esterno quando necessario. Il giudizio professionale consiglia di iniziare con piccoli progetti pilota, accumulando successi prima di espandersi. Il ragionamento richiede il calcolo del costo totale di proprietà, che include progettazione, fabbricazione, formazione e manutenzione. L’informativa sui rischi mette in guardia contro l’imitazione cieca: il livello di adozione dovrebbe corrispondere alla struttura del prodotto e alla scala delle capacità. Le alternative includono l’esternalizzazione della progettazione dei modelli o l’acquisto di soluzioni già pronte. Le decisioni finali devono basarsi sui dati e includere meccanismi di miglioramento continuo. È possibile fare riferimento alle risorse interne all’indirizzo https://hanjen.tw/about-us/ per comprendere in che misura l’esperienza maturata nel settore manifatturiero favorisca l’introduzione di nuove tecnologie. Un quadro sistematico consente di massimizzare il valore a lungo termine dei modelli di cucitura.
FAQ
D1: Le sagome da cucito sono adatte a tutte le operazioni di confezione?
A1 Non tutte le operazioni offrono gli stessi vantaggi. Le operazioni ad alta frequenza e ad alto allineamento o con forte simmetria garantiscono i maggiori rendimenti, mentre le cuciture diritte estremamente semplici o i lavori altamente personalizzati potrebbero non giustificare l’investimento. Le decisioni dovrebbero basarsi su dati concreti.
Domanda 2: Gli operatori devono seguire un corso di aggiornamento dopo l’introduzione?
A2 Sì. La formazione si sposta dalle tradizionali competenze di cucito al corretto posizionamento dei pannelli e alla gestione delle eccezioni. La maggior parte degli operatori acquisisce competenza entro tre-cinque giorni, ma è necessario un accompagnamento continuo per consolidare i movimenti standard.
Q3 Qual è la durata di vita tipica di un modello?
A3 La durata dipende dal materiale e dalla frequenza di utilizzo. Le dime in PVC, se utilizzate a carico normale, durano decine di migliaia di cicli. Tieni un registro del numero di utilizzi e programma sostituzioni periodiche non appena l'usura diventa visibile.
Domanda 4: Le sagome da cucito sono adatte alla produzione in piccoli lotti?
A4 Anche i piccoli lotti con un’elevata ripetibilità del processo possono trarne vantaggio, ma è necessario calcolare l’ammortamento dei costi di progettazione. L’utilizzo di modelli condivisi o di attrezzature per il taglio rapido può abbassare la soglia di accesso.
D5: Come si dovrebbero valutare i benefici effettivi dopo l’introduzione?
A5 Confrontare il tempo di ciclo, il tasso di difetti, il tempo di rilavorazione e la capacità prima e dopo l’introduzione e calcolare il periodo di ammortamento. Si raccomanda di effettuare il monitoraggio per almeno tre mesi per ottenere risultati stabili.
Sintesi
I modelli di cucitura trasformano operazioni di cucitura complesse in movimenti standardizzati e ripetibili grazie a un posizionamento preciso e al controllo del percorso, aumentando contemporaneamente la produttività e riducendo i tassi di difettosità, oltre a diminuire la dipendenza da manodopera altamente qualificata. Un’analisi completa, che spazia dai principi alla realizzazione del progetto fino alla gestione dei rischi, supportata da tre casi reali, dimostra vantaggi misurabili su tutte le tipologie di prodotto. Le imprese dovrebbero adottare un quadro decisionale basato sui dati, procedere per fasi e mantenere un miglioramento continuo, affinché i benefici a breve termine si trasformino in un vantaggio competitivo duraturo. In definitiva, le dime di cucitura non sono semplici strumenti, ma importanti leve per il potenziamento della produzione.
Contatto
Nome della società: Hanjen International LTD.
Indirizzo: 5F, No. 657-8 Chung Cheng Road, Hsin Chuang District, New Taipei City, Taiwan
Telefono: +886-2-2903 7662
Email: hanjen.intl.ltd@gmail.com
Se desiderate saperne di più sull’integrazione di cartamodelli nelle linee di produzione esistenti o avete bisogno di assistenza professionale per la produzione OEM/ODM, non esitate a contattarci. Grazie alla nostra esperienza pluridecennale nella produzione di abbigliamento, forniamo soluzioni complete, dallo sviluppo dei campioni alla produzione in serie, per aiutarvi ad aumentare l’efficienza e garantire la qualità.