縫製用型紙が生産効率を向上させ、不良品を減らす仕組み
現代のアパレル製造において、生産効率と製品品質こそが競争優位性を決定づけます。従来の縫製作業は、作業者の技能や感覚に大きく依存しているため、サイズのばらつき、縫い目のムラ、位置ずれが生じやすく、不良率を押し上げると同時に生産性を低下させてしまいます。縫製テンプレートは、正確な位置決めと標準化された縫い道を提供することで、これらの課題を解決し、複雑な作業を再現性のある決まった動作に変えます。 業界の実例が示すように、縫製テンプレートを適切に使用することで、サイクルタイムが短縮され、人的要因による不良率が大幅に低下します。 本記事では、実際の事例やデータを基に、設計、導入、効果評価、リスク管理の原則を詳細に検証し、読者に包括的な意思決定の枠組みを提供します。また、権威ある参考文献や実務経験に基づき、効率の向上は品質の安定性や従業員の適応とバランスを取る必要があり、システム全体の最適化を無視して単一のツールに過度に依存することを避けるべきであることを強調しています。.
縫製用テンプレートの基本原理と動作メカニズム
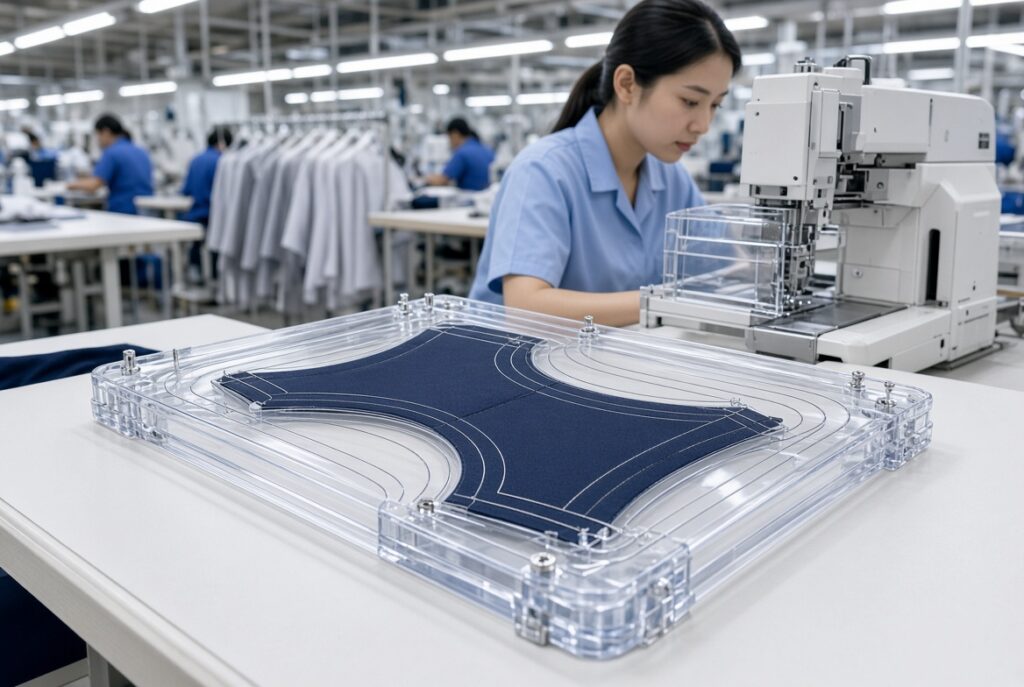
縫製テンプレートの核心は、あらかじめ切り抜かれた縫製用溝の中に生地パネルを固定する剛性のある位置決め治具にあり、これにより針は所定の軌道に沿ってのみ移動できるようになります。この設計により、手作業での位置合わせでよく見られる視覚的な誤差や手の震えを排除し、一貫した縫い目位置と縫い目長さを確保します。 機械的な観点から見ると、このテンプレートはクランプ力とガイドチャネルを組み合わせて、縫製中の生地の相対的な動きを制限しており、特に伸縮性のある素材やバイアスカットのパーツにおいて、伸びを抑制する効果が高い。専門家の見解によれば、テンプレートの厚さ、チャネルの幅、押え足の互換性は正確に計算されなければならない。厚さが過剰だと抵抗が増し、逆に薄すぎると生地が滑ってしまう。 理屈上、生地の厚さ、ステッチ密度、ミシンの速度を適切に調整する必要があり、そうしないとステッチの抜けや糸切れが発生する。リスク開示事項によると、生地の収縮を十分に考慮していない設計では、完成した衣服のサイズが小さくなる可能性がある。代替案として、まず柔らかい位置決め用紙でテストを行い、検証済みの経路を硬質テンプレートに転写する方法がある。外部文献には、縫製テンプレートの構造に関する中国の特許文献が以下に掲載されている。 https://patents.google.com/patent/CN214219030U/zh ここでは、位置合わせ精度を向上させる多層設計について詳しく説明しています。社内の品質管理の考え方は、以下と関連付けることができます。 https://hanjen.tw/apparel-quality-control-checklist/ 縫製工程における検査ポイントについて。基本的な原理を全体的に理解することが、その後の最適化の基盤となります。物理的な限界や動作範囲を理解して初めて、最大の効果を実現することができるのです。.
縫製テンプレートが生産効率に与える定量的影響
縫製テンプレートを導入すると、最もすぐに実感できる効果は、1点あたりの標準時間の短縮です。従来の作業では、位置合わせやマーキング、調整を繰り返し行う必要があり、その作業が総作業時間の30~50パーセントを占めることがよくあります。テンプレートを使用することで、これらの作業がパネルの配置作業に簡略化され、実際の縫製時間が占める割合が高まります。 業界の調査データによると、ポケット、前立て、袖口などの工程では、効率を27~51%以上向上させることができることが示されています。専門家の分析によれば、この効率向上はミシンの速度向上によるものというより、動作の簡素化と、ミスの減少に伴う手直しサイクルの削減によるものだとされています。 テンプレートの頻繁な交換や保管管理の不備によって準備時間が長引く場合、リスクが生じる。その対策として、RFIDによる識別機能を備えた番号付きテンプレートライブラリを構築し、切り替え時間を短縮する方法がある。表1は、複数の工場での測定データをもとにまとめた、一般的な作業におけるテンプレート使用前後の効率を比較したものである。.
| 操作 | 従来の1個あたりの所要時間(秒) | 1個あたりの型枠加工時間(秒) | 効率の向上(%) |
| ダブルウェルトポケット | 85 | 40 | 53 |
| 袖口 | 65 | 47 | 28 |
| 前立て | 90 | 55 | 39 |
| この表は、ほとんどの工程において大幅な改善が見られたことを明確に示している。外部からの裏付けとなる証拠は、以下の衣料品テンプレート技術に関する研究に見られる。 https://m.fx361.com/news/2019/0418/13549830.html 実験データを記録するもの。社内の制作スケジュールに関する概念については、以下を参照してください。 https://hanjen.tw/apparel-production-timeline/ プロセス全体において効率向上を実現するためです。全体的な評価を行うには、導入後にラインのバランス調整を行う必要があります。そうしないと、ボトルネックが別の箇所に移ることで、そのメリットの一部が相殺されてしまう恐れがあります。. |
縫製用型紙が不良率を低減させるメカニズム
不良率の低減は、主に寸法の一貫性とステッチの安定性の向上によるものです。従来の縫製では、作業者によるばらつきが生じることが多く、左右非対称になることがよくあります。これは、テンプレートが両方のパネルを鏡像対称の溝に同時に固定し、縫製が並行して行われるためです。また、縫い目が固定されるためステッチ密度もより均一になり、糸の浮き、縫い飛ばし、しわの発生が減少します。 専門家の見解では、特に高度な技能を要する複雑な作業において、欠陥の削減率は一般的に50%を超えるとされています。その判断にあたっては、回避可能な欠陥と不可避な欠陥を区別する必要があります。テンプレートは主に前者を排除するものです。リスクとして、テンプレートの摩耗に伴う精度の漸進的な低下が挙げられ、これにより新たな系統的誤差が生じる可能性があります。対策としては、使用回数の記録と併せて、定期的な校正や交換を行うことが挙げられます。 表2には、一般的な欠陥の種類と、テンプレート使用後の改善状況が示されている。.
| 欠陥の種類 | 従来の発生パターン(%) | テンプレート後(%) | 改善(%) |
| 位置ずれ | 12 | 3 | 75 |
| 編み目のムラ | 8 | 2 | 75 |
| 寸法が公差範囲外 | 10 | 4 | 60 |
| この表からは、明らかな改善が見て取れます。ISOの縫製関連規格への外部参照については、 https://www.iso.org/standard/60672.html 客観的な受け入れ基準の策定に役立ちます。内部品質検査は、以下と連携させることができます。 https://hanjen.tw/apparel-quality-control-checklist/ 最終確認のため。この重要なメカニズムは、ヒトによるばらつきを機械的な制御に変換することで、安定した品質を実現します。. |
材料の選択がテンプレートの寿命と精度に及ぼす影響
型板は通常、厚さ1~3mmのPVCまたはアクリル板で作られます。PVCはコストが安く、加工も容易ですが、長期間使用すると変形しやすい傾向があります。アクリルは硬度と耐摩耗性が高く、大量生産に適しています。専門家の分析によると、材料の選定にあたっては生地の厚さや縫製圧力を考慮する必要があり、柔らかすぎる材料を使用すると溝の縁が崩れてしまうとのことです。 検討にあたっては、使用サイクルを模擬した後の溝幅の変化を測定する加速摩耗試験を含めるべきである。温度変化下での精度に影響を及ぼす可能性のある熱膨張係数の違いから、リスクが生じる。代替案としては、複合材料の使用や、重要な箇所での金属エッジによる補強が挙げられる。外部の特許文書は https://patents.google.com/patent/CN214219029U/zh 耐用年数を延ばす補強構造について解説しています。実際には、生産を中断させるような突発的な故障を防ぐため、材料の耐用年数曲線を作成し、生産能力の予測に基づいて交換スケジュールを立てることをお勧めします。.
テンプレート設計ソフトウェアとチャネル精度制御
現代の型紙はCADソフトウェアで設計され、レーザーまたはCNCによって裁断されます。設計段階では、縫い代、ステッチ密度、位置合わせマークを正確に入力する必要があります。専門家の見解によれば、ガイド機能を維持しつつ抵抗を低減させるためには、溝の幅を針径よりわずかに広くすべきであるとされています。この判断には、仮想の経路が対象となるミシンの実際の押え金と一致していることを確認する必要があります。 リスクとしては、バージョン管理の混乱により誤った裁断が行われることが挙げられます。その対策として、正式なバージョン管理と試裁確認プロセスを導入することが考えられます。社内のサンプル開発リソースについては、以下を参照してください。 https://hanjen.tw/oem-apparel-development-sample-services/ 設計と実行の一貫性を保つためです。全体的な精度管理は、その後の生産の安定性に直結します。.
縫製用テンプレートの導入プロセスと重要な考慮事項
導入を成功させるには、需要評価、テンプレート設計、パイロット検証、オペレーター研修、そして本格展開という5つの段階を経る必要があります。需要評価では、一斉に大規模な変更を行うことによる混乱を避けるため、頻度が高い作業や欠陥の多い作業を優先すべきです。設計段階では、IEエンジニアと縫製監督者が共同で工程経路を確認する必要があります。パイロット生産では、最終調整を行う前に、実際の所要時間と欠陥データを収集し、目標値と比較します。 研修では、従来の縫製技術よりも、正しいパネルの配置や例外処理に重点を置く。専門的な分析によれば、失敗の多くはデータ・フィードバック・ループの欠如に起因している。初期段階におけるリスクとしては、一時的な生産能力の低下や作業員からの抵抗が挙げられる。代替案として、インセンティブ制度と組み合わせた段階的な導入が考えられる。表3に、推奨される導入スケジュールを示す。.
| ステージ | おすすめの期間 | 主な成果物 | 重要なチェックポイント |
| 需要評価 | 7 | 優先処理リスト | データの完全性 |
| 設計と製作 | 14 | プロトタイプ用テンプレート | 精度検証 |
| 試運転と調整 | 10 | 最適化版 | 効率データ |
| 研修と導入 | 7 | 労働基準 | オペレーターの熟練度 |
| この表は、プロジェクト管理の参考資料として活用できます。外部の調査によると、 https://hefeixiuqi.com/news/view-4.html スキルへの依存度を低減することの実用的な価値について説明してください。社内のパートナーシッププロセスについては、以下を参照してください。 https://hanjen.tw/start-kenya-oem-partnership-guide/ 工場横断的な導入実績。包括的なプロセスにより、そのメリットを持続可能なものとして維持できます。. |
実際の事例と効果検証
事例研究 1
背景として、月間生産能力約15万着の中規模カジュアルウェア工場があり、そのポケット加工工程は長年にわたり熟練した作業員に依存しており、不良率は約9%で推移していた。 問題点は、左右のポケットフラップの高さにばらつきがあり、ウェルトの幅も不均一であったことで、これにより手直し作業の増加や顧客からの苦情につながっていた。ディスポジション社は、CAD設計とパイロット検証を組み合わせた専用のダブルウェルトポケット用テンプレートを導入するとともに、生産ラインの人員配置を調整した。 その結果、サイクルタイムは85秒から40秒に短縮され、不良率は2.5%に低下し、月間生産能力は約18%増加し、投資回収期間はおよそ3ヶ月となった。この事例は、頻度の高い作業を優先することで迅速な投資回収が得られることを示している。.
事例研究 2
このケースの背景には、輸出向けのシャツメーカーがあり、顧客からは袖口の完全な左右対称性が求められていました。問題は、従来の縫製方法では外側の角が浮き上がったり左右の非対称が生じたりすることが頻繁にあり、不良率が11%に達していた点でした。そこで、ディスポジション社はワンショット式の袖口テンプレートを設計し、新規オペレーターへの研修を実施しました。 その結果、生産効率が27.7%向上し、不良率は3%に低下したほか、熟練縫製工への依存度も低減した。データは、工場内の内部記録に基づき、公表された研究結果と照合して得られたものである。.
事例研究 3
背景として、プラケットの位置合わせやステッチ密度が安全性と外観に直接影響を与える子供服のラインがあった。問題は、サイズ偏差や糸のほつれが頻繁に発生していたことだった。対策として、固定されたステッチ密度設定と組み合わせたプラケット用テンプレートを導入した。 その結果、不良率は60%削減され、初回合格率は98%にまで向上した。これら3つの事例は、縫製テンプレートがさまざまな製品カテゴリーにおいて大きなメリットをもたらす一方で、実際の工程特性に合わせた設計の調整が必要であることを示している。.
リスク管理と代替案の評価
メリットは明らかですが、導入には依然としてリスクが伴います。テンプレートの摩耗、不適切な保管、あるいは設計上のミスが、体系的な欠陥を引き起こす可能性があります。専門家の見解としては、定期的な校正手順の確立と耐用年数管理を行うことが推奨されます。検討にあたっては、最悪の場合の生産能力の低下や修理費用を算定する必要があります。代替案としては、半自動テンプレートミシンを使用して特定の工程で従来の縫製を維持する方法や、全自動テンプレート縫製設備を導入する方法などが挙げられます。 リスク開示では、テンプレートが人的検査を完全に代替することはできない点が強調されており、最終的な品質確認には依然として抜き取り検査が必要である。外部参照先: https://www.iso.org/standard/1141.html サンプリング基準を規定しています。内部品質管理システムは、以下と連携させることができます。 https://hanjen.tw/apparel-quality-control-checklist/. 総合的な評価によると、リスクは管理可能であり、便益がコストを大幅に上回っていることが示されている。.
第7章 今後の発展動向と技術の統合
自動化が進むにつれ、縫製テンプレートはスマート化へと進化しています。RFIDによる識別、自動切り替え、データフィードバック機能が一般的になりつつあり、1人のオペレーターが複数の機械を管理できるようになっています。専門家の分析によると、テンプレートを産業用IoTと組み合わせることで、使用回数や精度の変動をリアルタイムで監視できるとのことです。導入にあたっては、投資対効果と労働力の移行を慎重に比較検討する必要があります。 リスクとしては、技術の急速な陳腐化により、旧式のテンプレートが使用されなくなることが挙げられる。その代替案として、中核となる手動式テンプレートを維持しつつ、段階的にアップグレードを行う方法がある。全体的な傾向として、テンプレート技術は今後も、効率と品質のバランスをとる重要な手段として機能し続けるだろう。.
実践的な導入に関する提言と意思決定の枠組み
導入を決定する前に、企業はまず明確な意思決定の枠組みを確立すべきです。まずは、現在の稼働時間や不具合データを定量化し、測定可能な改善目標を設定することから始めます。次に、社内の設計・製造能力を評価し、必要に応じて外部の技術支援を求めます。専門家の見解では、小規模なパイロットプロジェクトから始め、成功事例を積み重ねてから拡大していくことが推奨されています。その判断には、設計、製造、研修、保守を含む総所有コスト(TCO)の算出が必要です。 リスク開示では、安易な模倣を避けるよう注意が喚起されており、導入の程度は製品の構造や生産能力の規模に見合うものでなければなりません。代替案としては、テンプレート設計の外部委託や既製ソリューションの購入などが挙げられます。最終的な決定はデータに基づいて行われ、継続的な改善の仕組みを盛り込む必要があります。社内リソースについては、以下を参照してください。 https://hanjen.tw/about-us/ 製造経験が技術導入をどの程度支えるかを理解するため。体系的な枠組みにより、縫製テンプレートの長期的な価値を最大化します。.
よくあるご質問
Q1 裁断型紙は、あらゆるアパレル工程に適していますか
A1 すべての作業が同等の利益をもたらすわけではありません。高頻度かつ位置合わせ精度が高い作業や、強い対称性を持つ作業は最大の利益をもたらしますが、極めて単純な直線縫いや高度にカスタマイズされた作業については、投資に見合う成果が得られない可能性があります。決定は実際のデータに基づいて行うべきです。.
Q2 導入後、オペレーターは再研修を受ける必要がありますか
A2 はい。研修の内容は、従来の縫製技術から、パネルの正しい配置や例外対応へと移行しています。ほとんどのオペレーターは3日から5日程度で熟練しますが、標準的な動作を定着させるためには継続的な指導が必要です。.
Q3 テンプレートの一般的な耐用年数はどれくらいですか
A3 耐用年数は、材質や使用頻度によって異なります。定格負荷下でのPVC製テンプレートは、数万回のサイクルに耐えます。使用回数の記録をつけ、摩耗が目立ち始めたら直ちに、定期的な校正および交換を行ってください。.
Q4 裁断型は少量生産に適していますか
A4 工程の再現性が高い小ロット生産の場合でもメリットはありますが、設計コストの償却額を算出する必要があります。テンプレートの共有や高速切断装置の導入により、導入のハードルを下げることができます。.
Q5 導入後の実際の効果をどのように評価すべきか
A5 導入前後のサイクルタイム、不良率、手直し時間、および生産能力を比較し、投資回収期間を算出する。安定した結果を得るためには、少なくとも3か月間の追跡調査を行うことが推奨される。.
概要
縫製テンプレートは、正確な位置決めと経路制御を通じて、複雑な縫製作業を標準化された反復可能な動作に変換します。これにより、生産性を向上させ、不良率を低減すると同時に、熟練した労働力への依存度を軽減します。 原理から設計実装、リスク管理に至るまでの包括的な分析と、3つの実例による裏付けにより、あらゆる製品タイプにおいて測定可能な効果が実証されています。企業はデータ駆動型の意思決定フレームワークを採用し、段階的に進め、継続的な改善を維持することで、短期的な利益を持続的な競争優位性へと転換すべきです。結局のところ、縫製テンプレートは単なるツールではなく、製造プロセスの高度化を図るための重要な手段なのです。.
お問い合わせ
会社名ハンジェン・インターナショナル株式会社.
住所台湾新北市新荘区中正路657-8号5階
電話番号:+886-2-2903 7662
Eメール:hanjen.intl.ltd@gmail.com
既存の製品ラインへの縫製テンプレートの導入について詳しくお知りになりたい場合、またはOEM/ODM製造に関する専門的なサポートが必要な場合は、ぜひ弊社までお問い合わせください。数十年にわたるアパレル製造の経験をもとに、サンプル開発から量産に至るまでの包括的なソリューションを提供し、お客様の業務効率の向上と品質の確保をお手伝いいたします。.